MIG焊和TIG焊的区别在于速度与表面处理:MIG速度快,适合隐藏结构接缝,而较慢的TIG则能获得细腻、低飞溅的焊缝,可以随时抛光,只要有接缝的地方就能抛光。
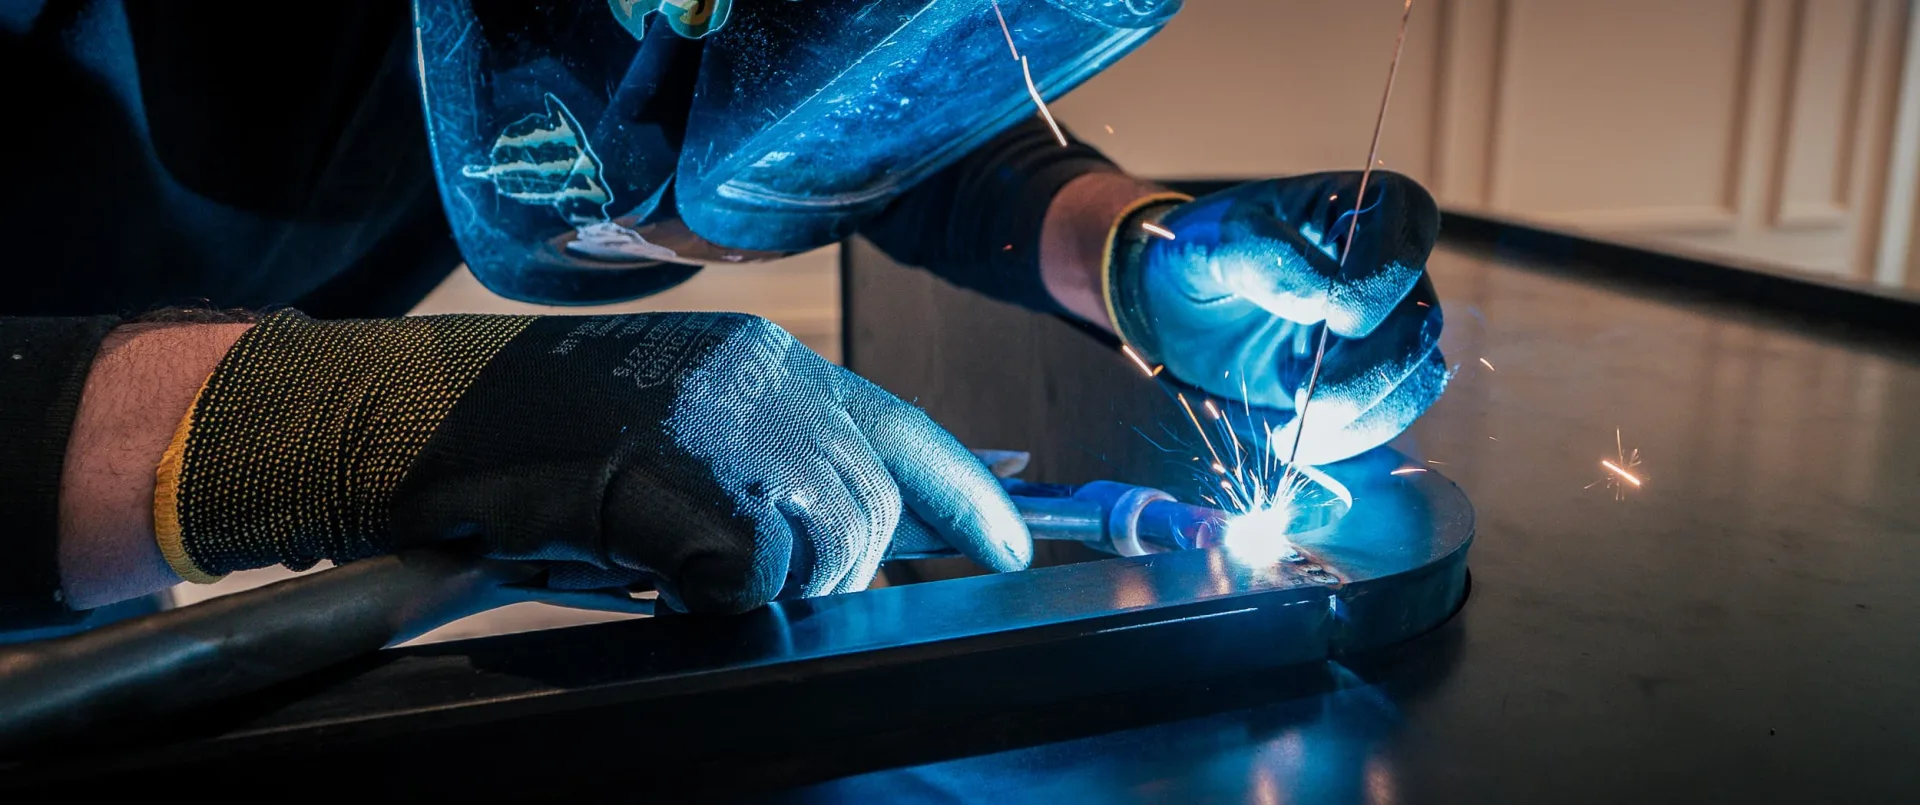
在繁忙的早晨站在金属车间,你能在看到之前就听出差异。在一张长椅上,持续的断断续续——一种稳定而自信的噼啪声沿着接缝传来,随后消失,焊工的动作像绘图员掌线一样缓慢。下一个动作更慢更稳重:轻柔的脉动嗡鸣,脚踩踏板的轻微,手中一点点插入的杆子,整个身体静止而专注。两台焊工,两条弧线,两种完全不同的节奏。掀开第一个头盔,你会发现一个更宽的珠子,还有一点点飞溅的衣服。再掀开第二个,接缝处变成一排细腻均匀的波纹,几乎像珠宝,几乎已经消失了。第一个是米格;第二种是TIG.它们通过完全不同的方式达到同一个终点——两块金属融合为一体,而选择成为区分已解决金属与带有明显伤痕的金属工艺的默默抉择之一。
几乎所有豪华室内的精细金属件都是通过焊接连接的,而这些焊接大多是通过这两种工艺之一完成的。以下是每种产品的工作原理,以及制造商如何决定使用哪种以及在哪里使用。
MIG焊接
MIG——金属惰性气体——通过喷灯将连续的电极注入焊缝,使其熔化入接头,而惰性气体则保护熔融焊缝免受空气影响。因为钢丝从不停止供给,焊工可以继续移动,而MIG可以快速它铺设金属迅速,热量进出高效,且能容忍不完美的手。这种速度也是它对自身极限的坦诚。这种珠子比TIG焊缝更宽且更难控制,会喷洒细小的飞溅物——一些结冰的小金属珠——这些碎片需要被敲击和磨碎。
这种速度和较低的总热量的组合使MIG成为主要结构一件工件:框架构件、内部接头、承载负载的焊接件,最终会被置于面或表面后面,没人会注意到。快速进出热量不仅关乎时间。它限制了工件必须吸收的总热负荷,从而将整个组件的变形降到最低。
TIG焊接
TIG——钨惰性气体——对焊工提出了截然不同的要求。电弧通过火炬内固定的非消耗性钨电极点燃;另一只手将填充棒一点点地送入水池;热量本身则由脚下调节,踏板根据工作需求缓缓调节。它节奏较慢,手感需要多年才能轻松上手。它带来的是对热量和焊池的完全控制——而从这个指令中产生了细密、精细、低飞溅焊接这些可以被磨平并抛光回周围表面,直到什么都看不见。
正是这种控制力让TIG能走到接缝处的位置展出:可见的框架接合处、斜角、两面的交汇处,任何视线沿焊缝线移动的方向。在这些接头上,TIG是唯一合理的解释——在同一位置的MIG焊缝必须用力切开,在合适的光线下,仍然会被误认为是一条线,而实际上不该有线。TIG同样适用于薄材料,以及那些对高温极度敏感的金属,包括黄铜和青铜。
决定:观察视线
MIG和TIG之间的真正选择,早在点燃火炬之前就已做出——在素描上,阅读最终作品的视线。哪些关节会被看到?哪些会被触及?谁会安静地守在一颗正面或终点之后?结构性、隐藏的关节则用MIG来提升速度和降低温度;可见的剧中接缝会送给TIG进行焊接,但可以让它消失。单一佣金几乎总是同时包含两者——MIG通过主结构,TIG通过缝隙。我们通常会用手指走动图纸,在切割金属前先把每个接头标记为其中一种,因为错误的成本会在很晚的时候承担,到那时已经太晚了。
分辨哪一节是哪一节是规划的一部分,这正是区分一首干净利落的作品和一部分不完美的部分,这绝非在收尾阶段就能挽救的。在MIG中铺设的结构接头,发现是可见的,无法被抛光到隐形——珠子的宽度已经存在。而且为了安全起见到处处使用细微的TIG焊,只会让工作变得不必要地缓慢且昂贵,表面上毫无成果。
热量、变形以及惩罚它的金属
这两种工艺都向金属加热,而热量带来了变形——那种缓缓渗入平面面板的轻微涟漪,是本应准确曲线中破碎的半径。管理总热量是两者的核心:短线而非长珠,焊接顺序使工件均匀加热而非变形,暂停让部分冷却后再继续。有些金属的宽容度远低于其他金属。铜管尤其是其低锌沸点和热量散热的特性,要求TIG在可见工作上具备只有TIG才能提供的细致踏板控制——这门工艺我们在笔记中详细说明焊接黄铜.
为什么这对成品很重要
对于设计师或客户来说,焊接过程如果做得好,是完全隐形的——这正是整个过程的意义所在。正确选择且干净的焊点会消失:金属看起来像一个连续的物体,线条连贯,表面在手下保持完整安静。整个技能在于让接缝消失,而这不是从弧线开始,而是从绘制开始,选择每条缝线的正确工艺。围绕焊接的更广泛制造流程详见我们的注释鈑金制造以及我们所有的全部金属加工能力定制金属工艺指南.