功能 — 内饰
手工缝制,
耐用耐用
手工缝制皮革、专业面料和精准裁剪——每一把座椅、沙发床头板为住宅和酒店室内设计。
手工缝制皮革、专业面料和精准裁剪——每一把座椅、沙发床头板为住宅和酒店室内设计。
软垫家具是一个整体,而非单一物件。在底部的框架和顶部的罩子之间,有四层工艺,每一层都影响座椅的外观、承重时的感觉以及保持形状的时间。工作坊从框架开始构建每一个委托项目;这就是四层的作用,以及每个层的具体定义方式。

框架标准使用烘干的欧洲山毛榉,设计或负载要求时指定橡木或桦木胶合板。窑干将水分降至约10–12%,然后才切割木材,因此框架在整个使用寿命内保持尺寸稳定,节隙不会随着季节变化而松动。接头根据承载路径可采用榫眼、斜木或螺丝胶合,并在支脚与轨道交接处加装角块。框架是部件中寿命最长的部分:更换了盖子,重新绑紧弹簧,重新切割了泡沫,但这样建造的硬木框架比多次全面重新装潢都耐用。设计需要金属加工——如钢管框架、黑色或抛光底座、合同吧凳——金属工艺品则在我们的金属作坊制作,并以充分准备状态运入软垫工作台。
座椅底座承载了重量。织带在框架上两方向交织,依次张紧并用钉子固定,并用防滑表面固定线圈底座。弹簧座椅使用重型钢制螺旋弹簧——标准沙发座椅有八条,较大座椅则更多——绑带八人采用扭曲的意大利麻绳:每个弹簧都固定在相邻的四个弹簧和车架的四个角落上,因此弹簧组在受力时能均匀偏转,而不是向前倾斜撞向前导轨。八向手绑是传统规格,因为它能保持数十年,是长时间缓慢恢复的基础,这也是一个经过精心设计的座椅。无论是设计需要低矮座椅,还是预算要求,蜿蜒(S形)弹簧它们夹在导轨下方,使座椅在较低的结构高度下更平整、略带弹性。这两种情况都符合其应用;选择权在设计上。
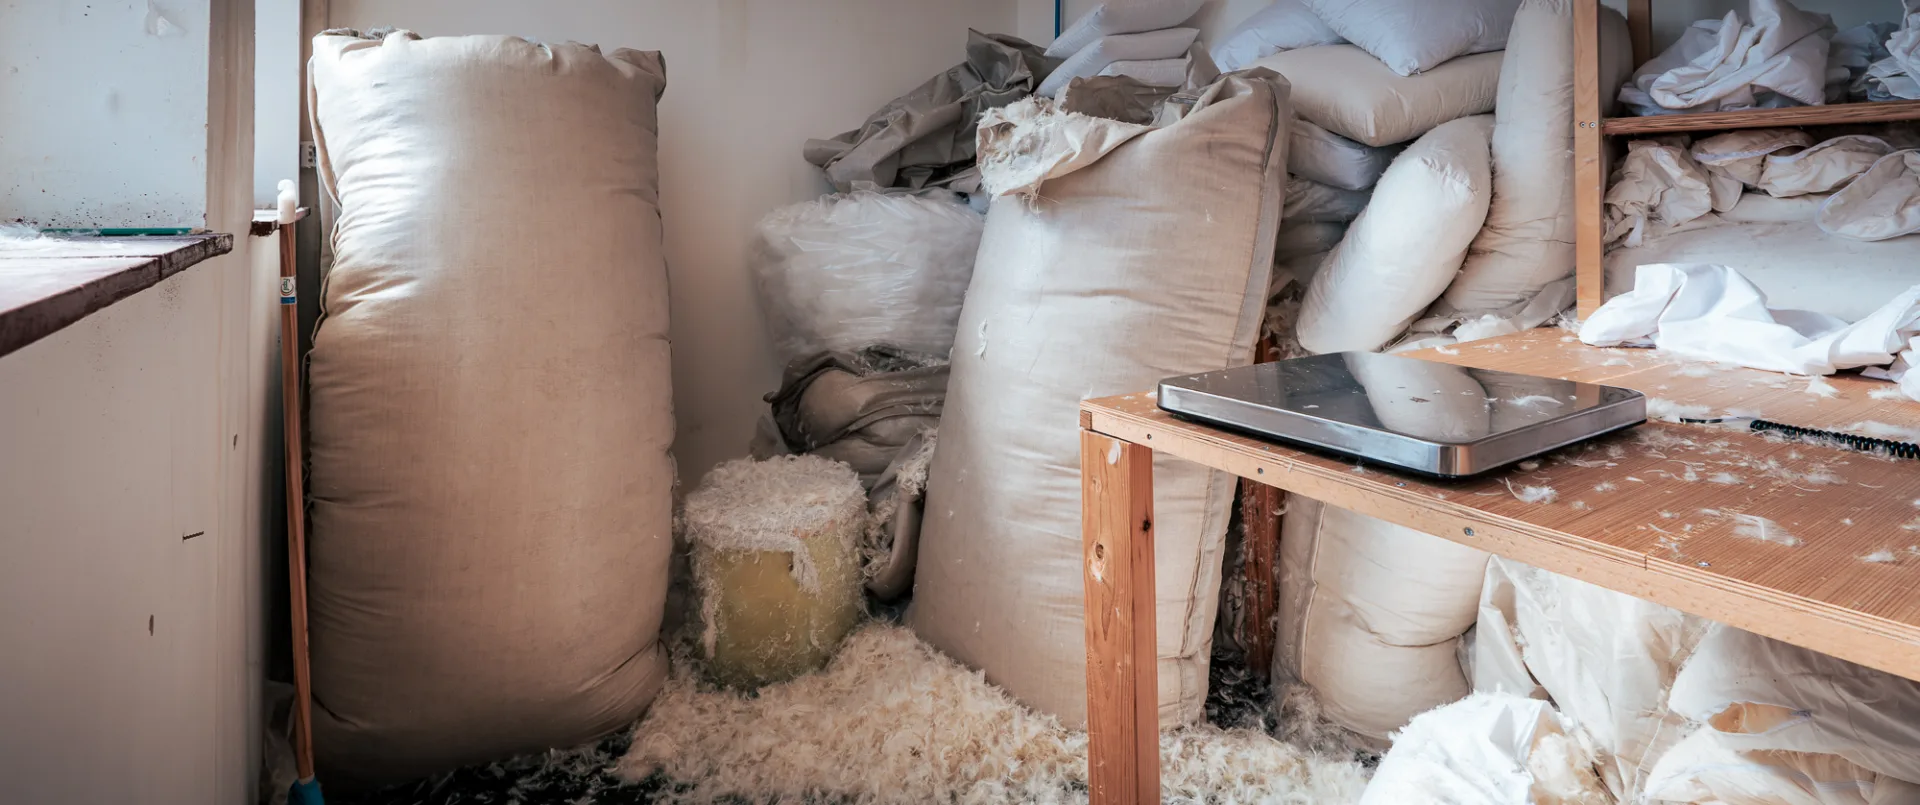
从弹簧底座到盖子,填充物是分层叠加的。传统结构——仍标注于当时复制品和最重的酒店座椅——采用马毛缝制在卷边上,覆盖麻布,顶部覆盖棉毡和柔软纤维包裹。现代版本采用CMHR高弹性泡沫分层叠加,使面料从更密实的核心到较柔软的上层,并在最靠近被套处用纤维或羊毛包裹,以柔化织物与泡沫边缘的线条。垫子填充物放在这一切之上。羽绒、羽绒混合、羽毛包裹泡沫、合成纤维泡沫和实心泡沫各有不同的坐姿,且所需维护量也不同;我们的指南涵盖了这些选择及其在服务中的含义软垫填充.组装过程是根据规格决定并反映在技术图纸上,而不是在工作台上调整。
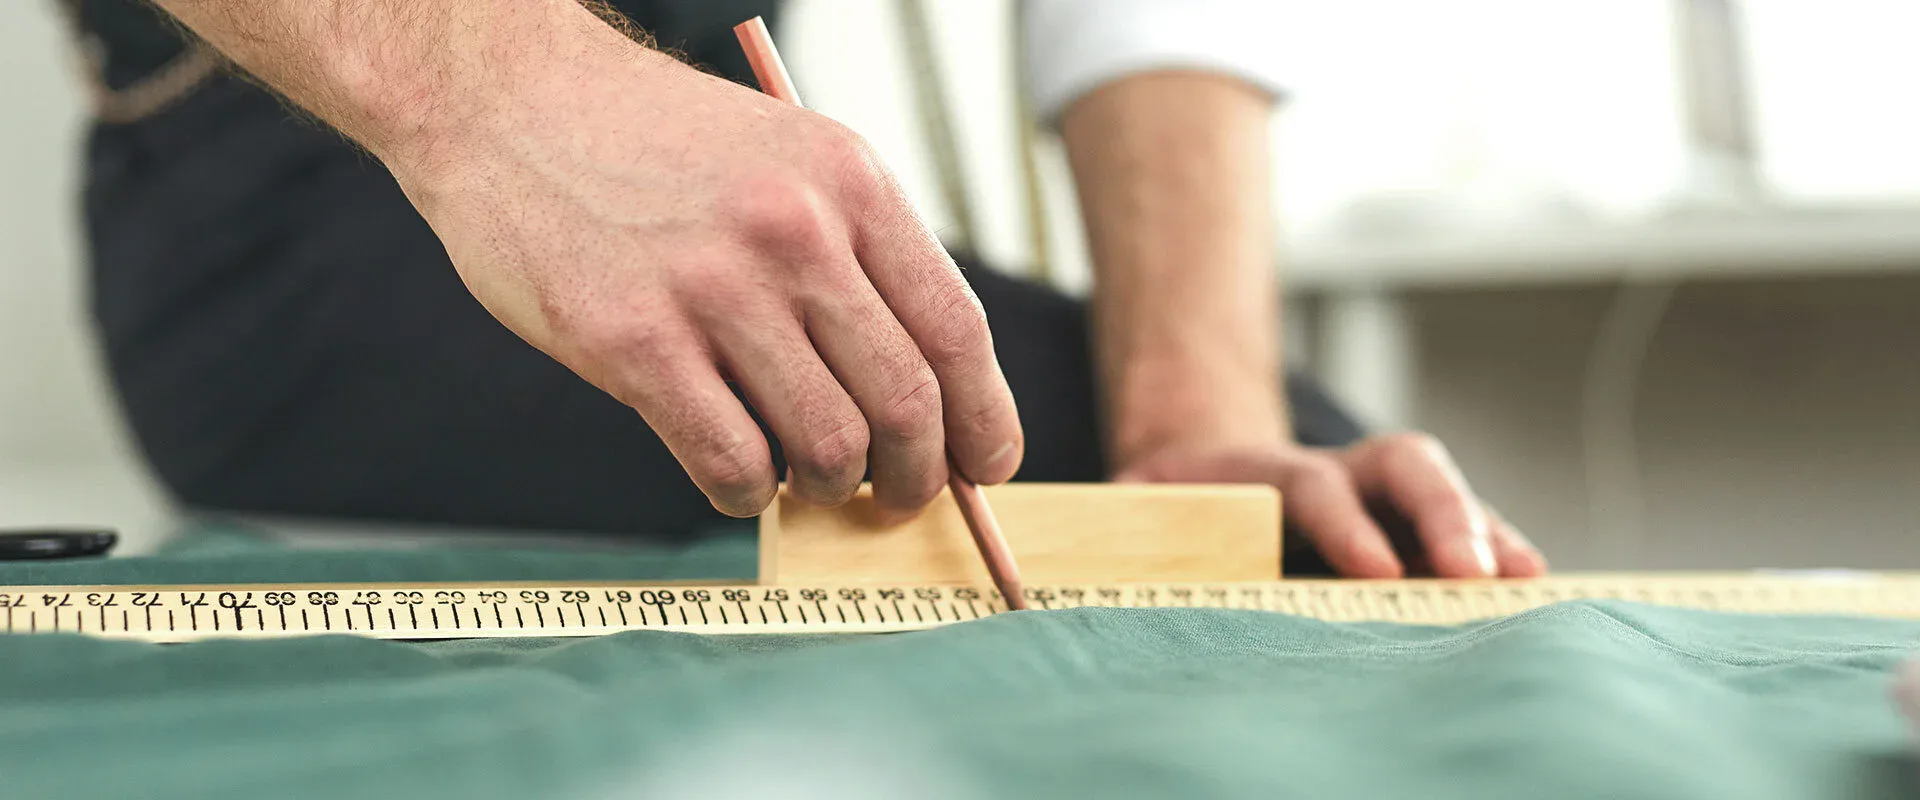
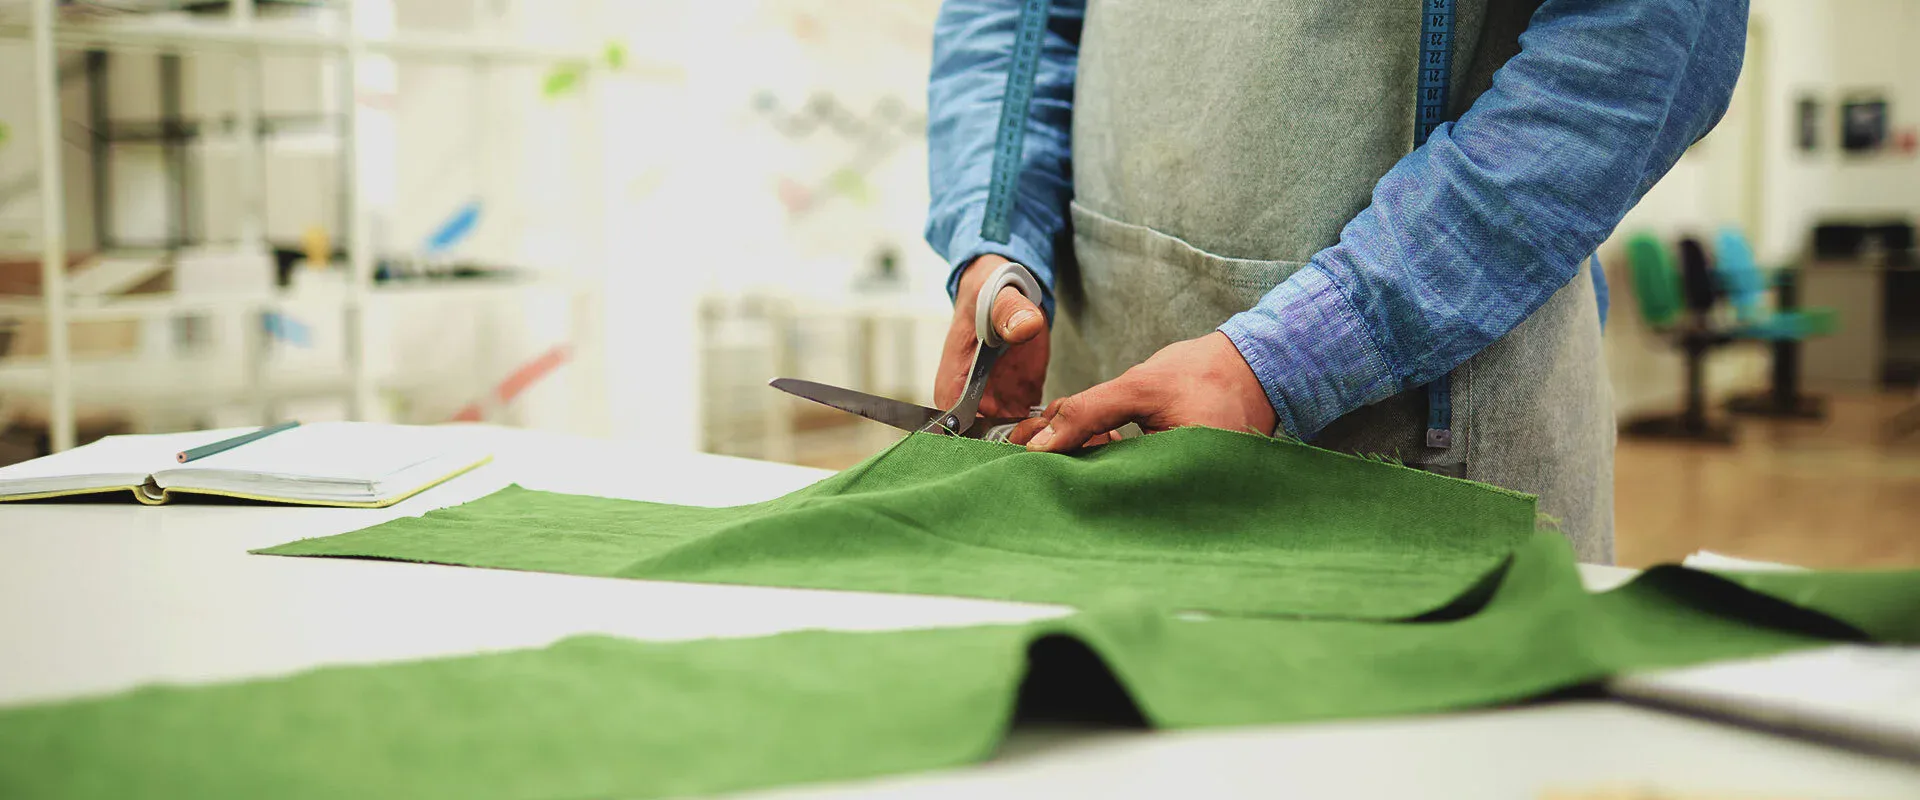
裁剪与布料重复对应,图案置于靠背和座椅中心,并跨越靠垫进行匹配。当织物单向排列——切割天鹅绒、方向织法——而堆叠和织法则是贯穿作品的。手工缝制把手通道、凹槽、按认可的图纸扣合,以及斜纹对比滚边切割,使其能在曲线中弯曲而不皱缩。工业机械负责长直线滑行和双层皮革加工。铆钉、装饰性顶缝和展示木饰面是逐件完成的,每套都按照提案阶段批准的图纸进行。
四阶段结构阐明了座椅的工程设计。在这种结构中,作品中更少的技法词汇体现了作品:可见的签名告诉设计师这件作品是手工制作,而非生产线上拉下的。大多数棋子都使用它们的组合;具体组合取决于设计年代和座椅线条。
椅子或沙发背上垂直平行的软垫线条。通灵更宽更柔软,每个槽口从背部内部填充;沟槽更窄更清晰,常用于餐椅靠背和装饰艺术风格作品中,这些作品需要更紧凑、更具建筑感的效果。两者都是手工连续缝制,保持线条从上到下笔直,同时为背面增添了触感丰富,否则它会被当作平面。
深扣——菱形布料覆盖纽扣镶嵌在带绒面的靠背和座椅上——是切斯特菲尔德和经典英式俱乐部椅的标志性设计。这些纽扣通过衬垫固定在框架后面的麻绳上,每个纽扣都按照经过批准的图纸手工固定,确保菱形图案准确落在应有的位置。图案可以是方形、菱形或饼干形;按钮簇的深度由座椅靠背的厚度决定。浮扣——可见的纽扣,不会深拉表面——是一种较轻的版本,用于当代作品中,需要触感而不显深度。
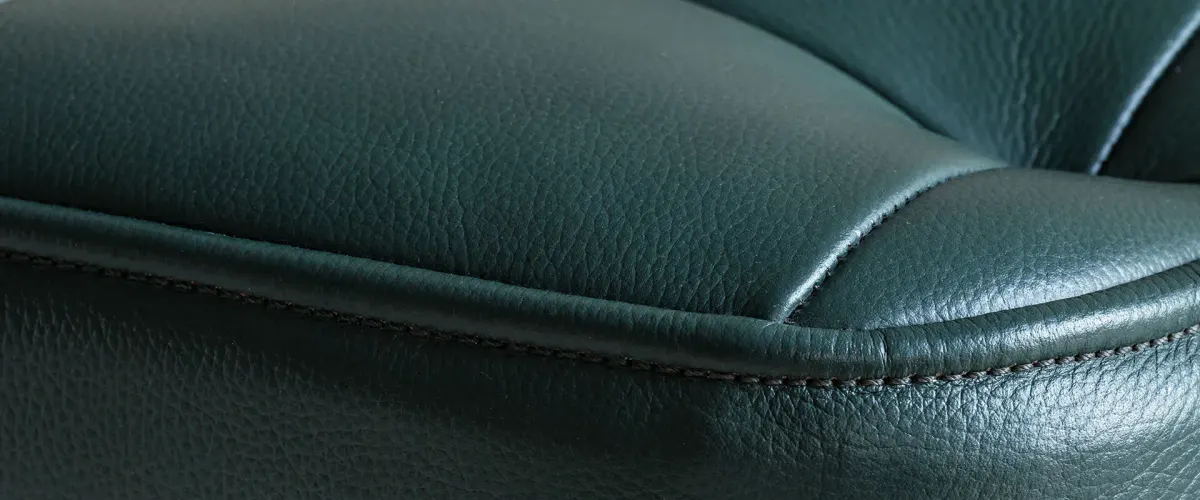
两块软垫板相接的线条是一个设计决策。单管——一条斜裁的布绳,沿着缝线延伸——收紧边缘,赋予作品量身定制的线条。双管——两根平行的绳索——用于折叠座椅和传统曲目,边缘需要更多强调。滚边通常采用与座椅相同的面料裁剪;与滚边形成对比的是,第二层面料或皮革标记边缘,通常会从较宽的配色中取色。所有管道都是斜切的,这样能在曲线和紧角处弯曲而不起皱。
抛光黄铜、黑色钢材或古董饰面的铆钉镶嵌在椅子的展示木边缘或沙发的卷臂上。立柱在设计阶段按规律间距排列,围绕曲线流动;传统琴颈的龙骨线可以沿臂前端连续排列,并沿前轨双股排列。龙骨是通过盖子钉在框架上的,这样它们会紧贴而非突出,表面处理也与房间里的其他金属工艺相匹配。
传统的软装家具采用手工缝制,在缝纫机上放到工作台之前,用马毛制作出坚实成型的边缘。这种技法至今仍被用于当时的复制品和最厚重的酒店座椅上,即用层叠的马毛手工制作卷起的扶手边缘或座椅前部,再缝成坚实的卷筒,然后再用棉毡和棉布覆盖。手工缝制的边缘能保持形状数十年,近看时也显得极具传统色彩。
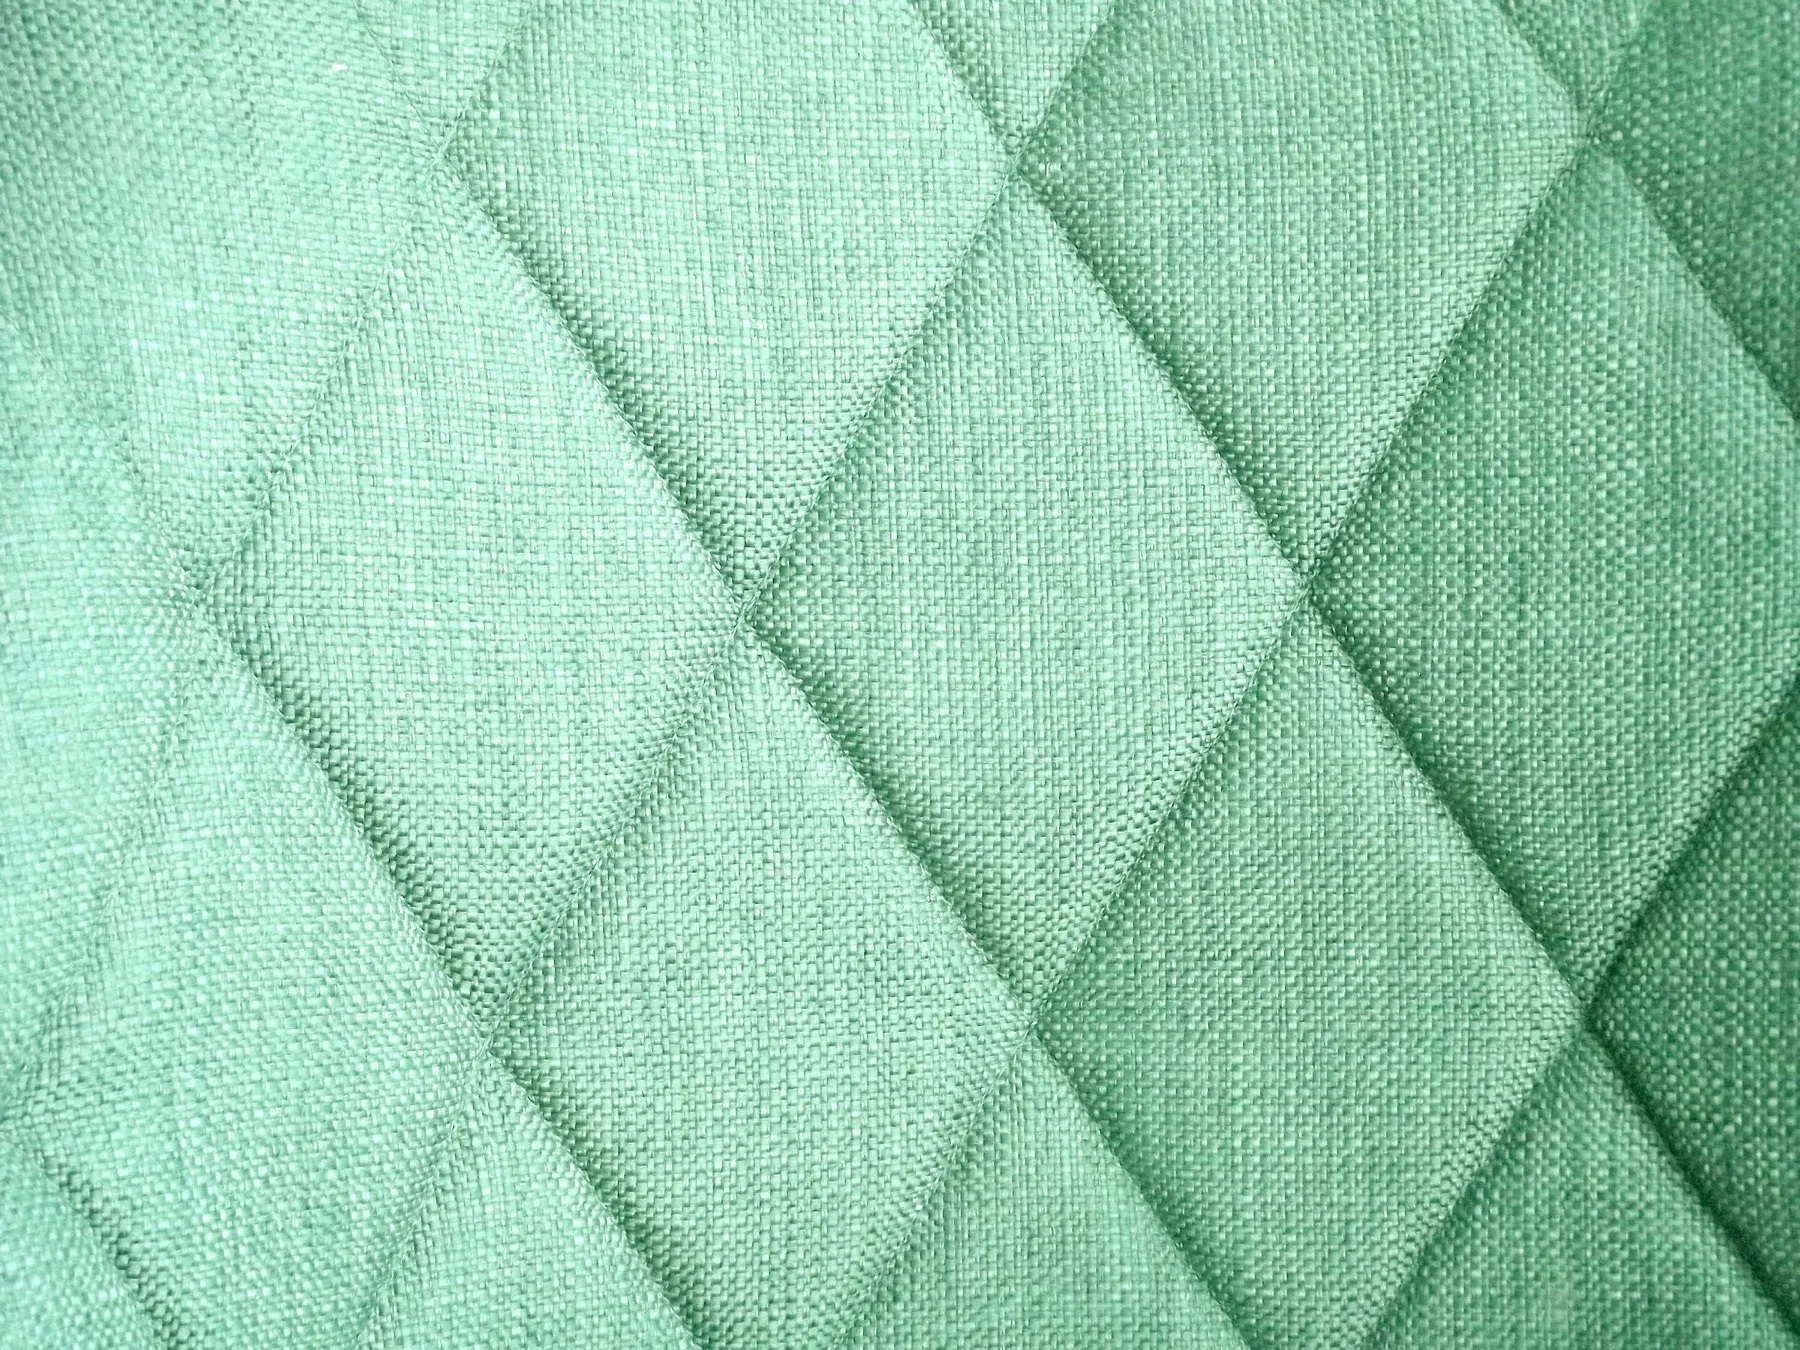
每件软垫家具都经过相同的制作流程离开车间,但任务内容会根据作品的任务而改变。以下所有作品均符合车间的标准能力。
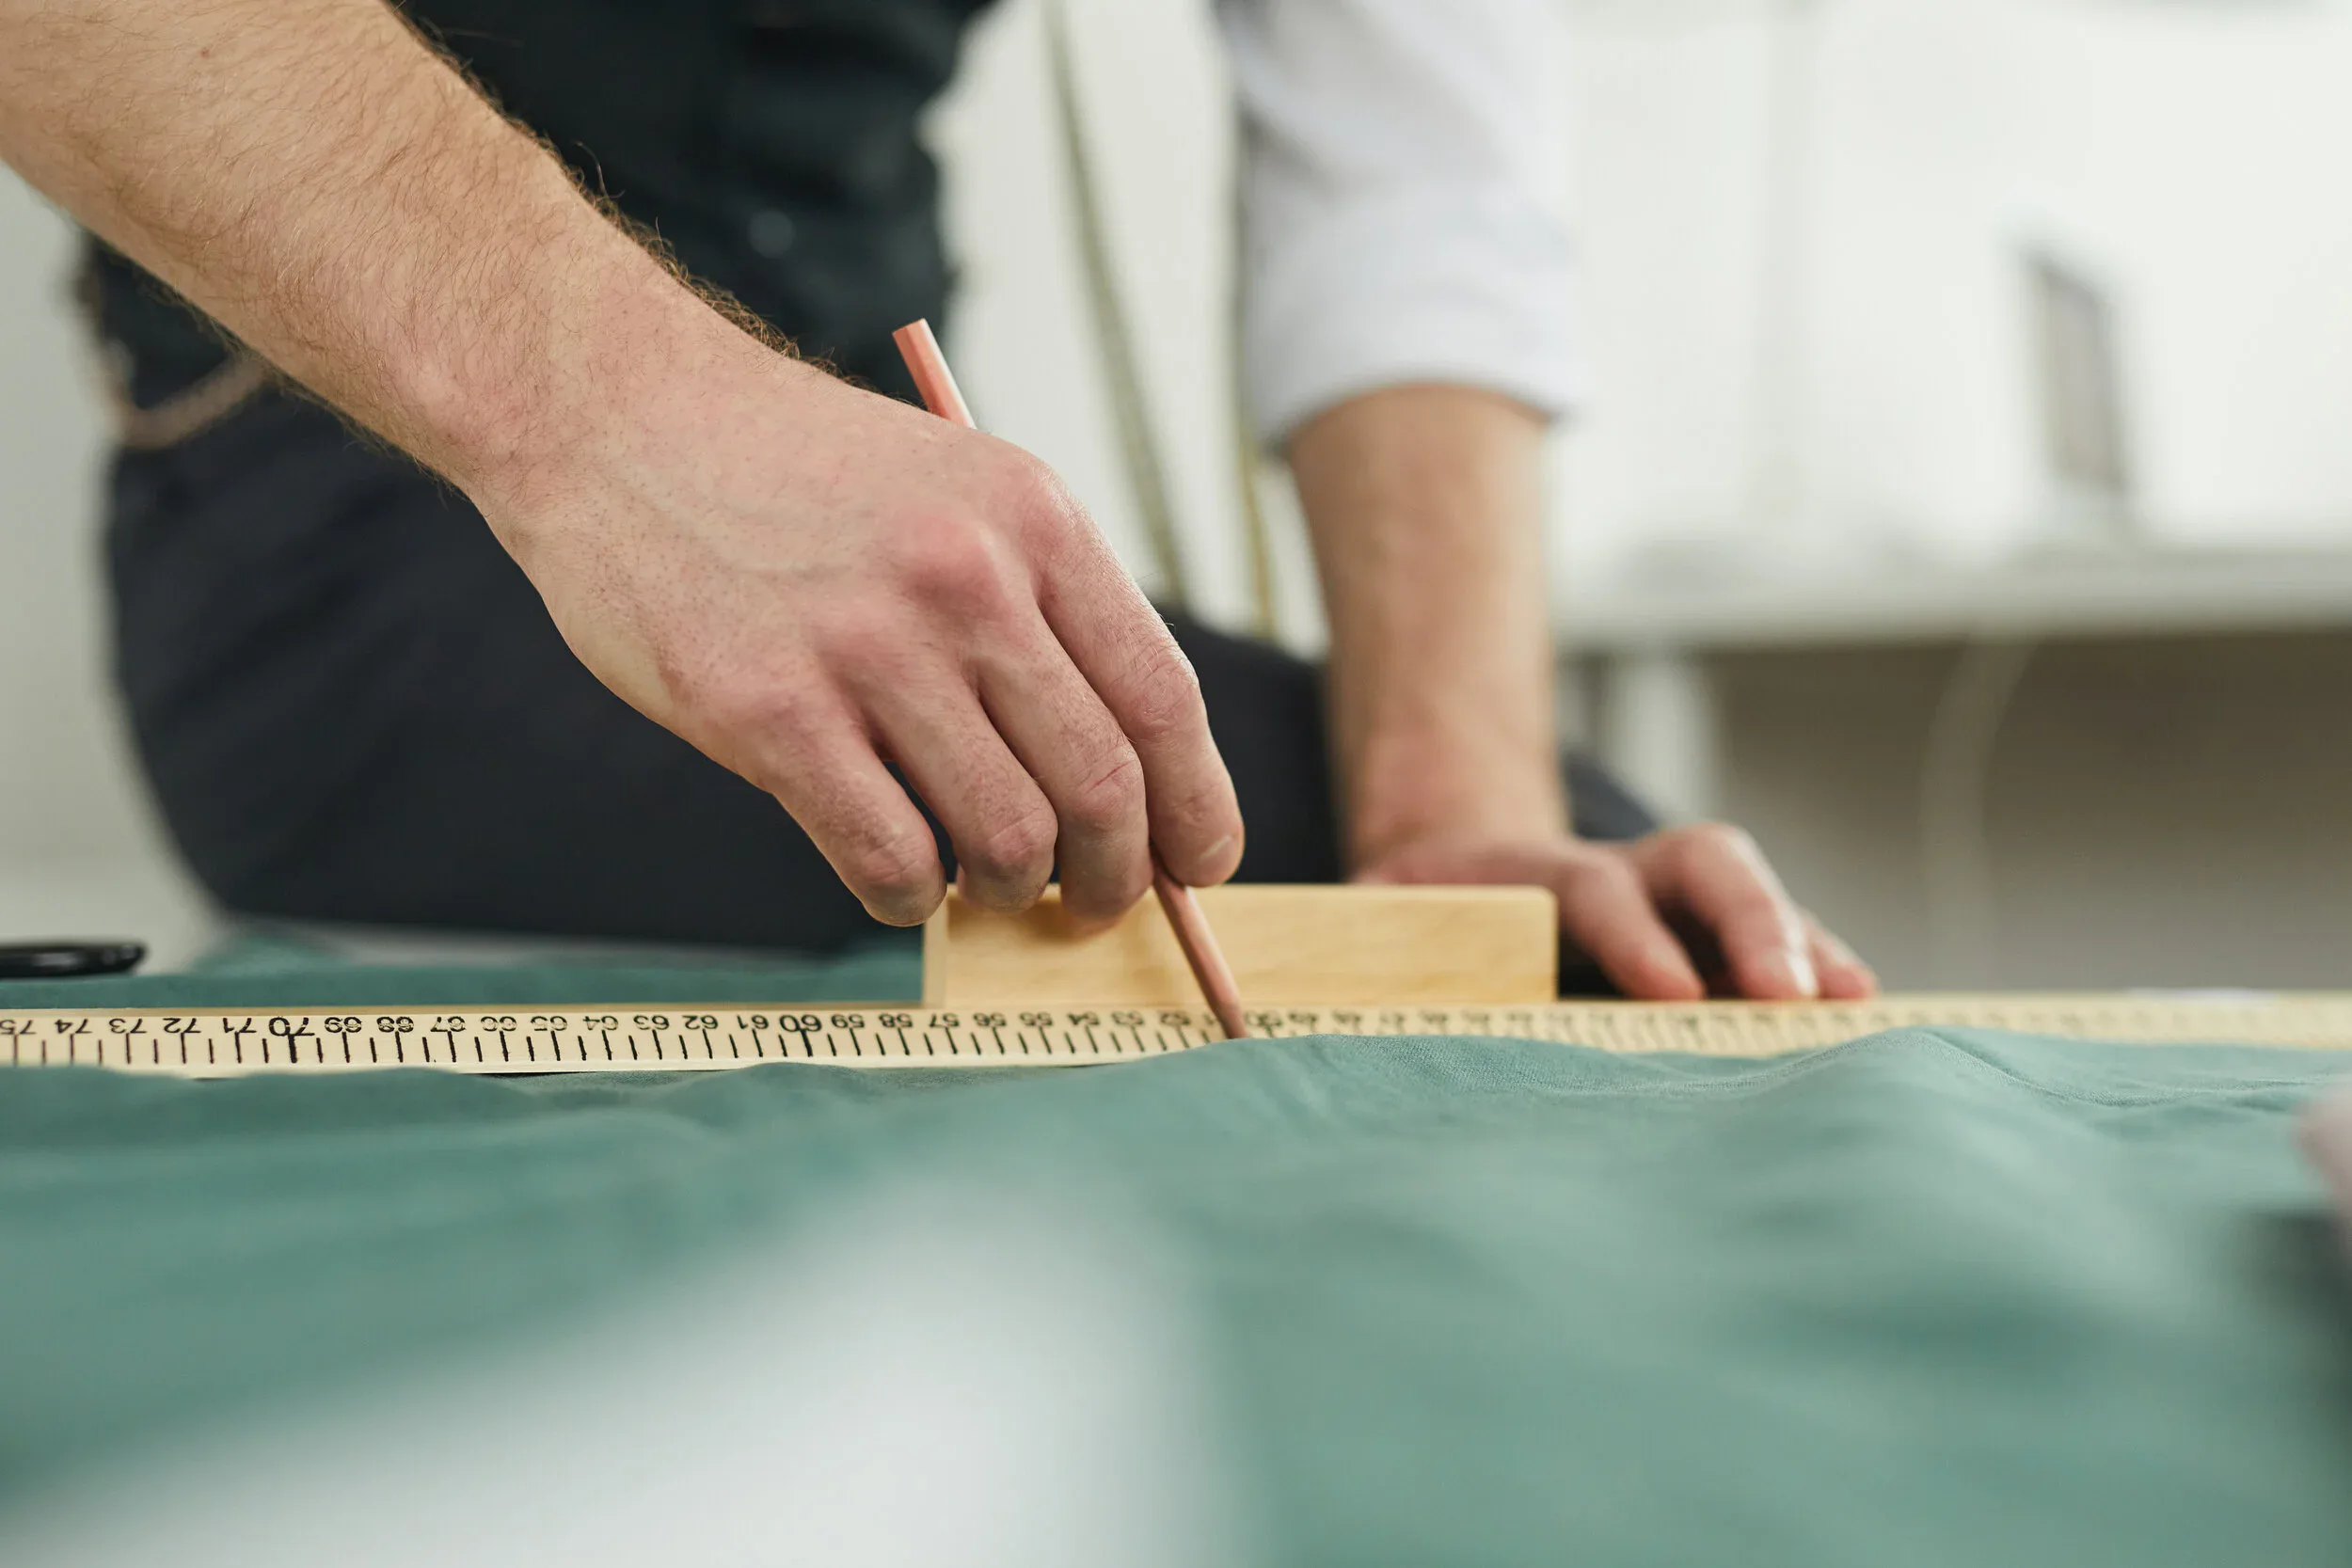
工坊提供来自欧洲领先面料品牌的全系列性能和奢华面料,以及各种颜色的全皮革皮革。面料宽137厘米,图案重复宽度可达4厘米;较窄的布料或较大的重复品则修正了韵律,并在引用阶段解决。皮革是根据每帧标准皮数计算的,弧形皮革工艺围绕皮的自然几何形状切割。COM和COL——客户自有材料和客户自有皮革——受欢迎,并于生产开始前2-3周送达。住宅车辆标配FR内衬。合同与款待座位会议婴儿房5(BS 5852)面料要么未经处理通过火焰测试,要么背涂以符合标准。每一份商业订单都会附带消防合规文件。
面料家族、Martindale评级以及天然、合成和混纺面料的选择都在我们的网站上织物页面,对每个家庭都有更深入的注释——羊毛,亚麻布,天鹅绒,马海毛,布克莱,皮革替代品以及性能面料——通常会在作坊中指定使用布料。

车间既有单件规模,也有合同规模。一把由私人客户定制的独一无二扶手椅,搭建在与酒店开业时的百把餐椅相同的长椅上;交货时间、包装和交付是根据项目而非订单规模进行调整的。住宅交货时间通常从批准图纸开始运行8至14周,具体取决于框架复杂度、面料供应和工作台上的季节性负载。合同交货时间根据开业日期进行编程,原型机提前制造并签收,以便从批准起生产全速进行。酒店服务项目在我们的网站上有更详细的介绍酒店供应侍从。
同一张长椅为私人住宅制作了一把阅读椅,为一家酒店餐厅制作了一百把餐椅。区别在于规格,而非标准:交货时间、防火路线、泡沫等级、面料摩擦等级、包装和交付均与项目相符。在酒店业方面,座椅会先原型设计,并在运营中测试,并与开业计划同步推广。罩子是更长链条中的一个决定:关于罩子后面的分层垫子填充物,请参见软垫填充;关于坐垫内部的工程泡沫等级,请参见软垫家具中的泡沫.