La différence entre la soudure MIG et TIG réside dans la rapidité versus la finition : MIG est rapide et convient aux joints structurels cachés, tandis qu’une TIG plus lente permet une soudure fine et à faible éclaboussure, qui peut être polie partout où une couture apparaît.
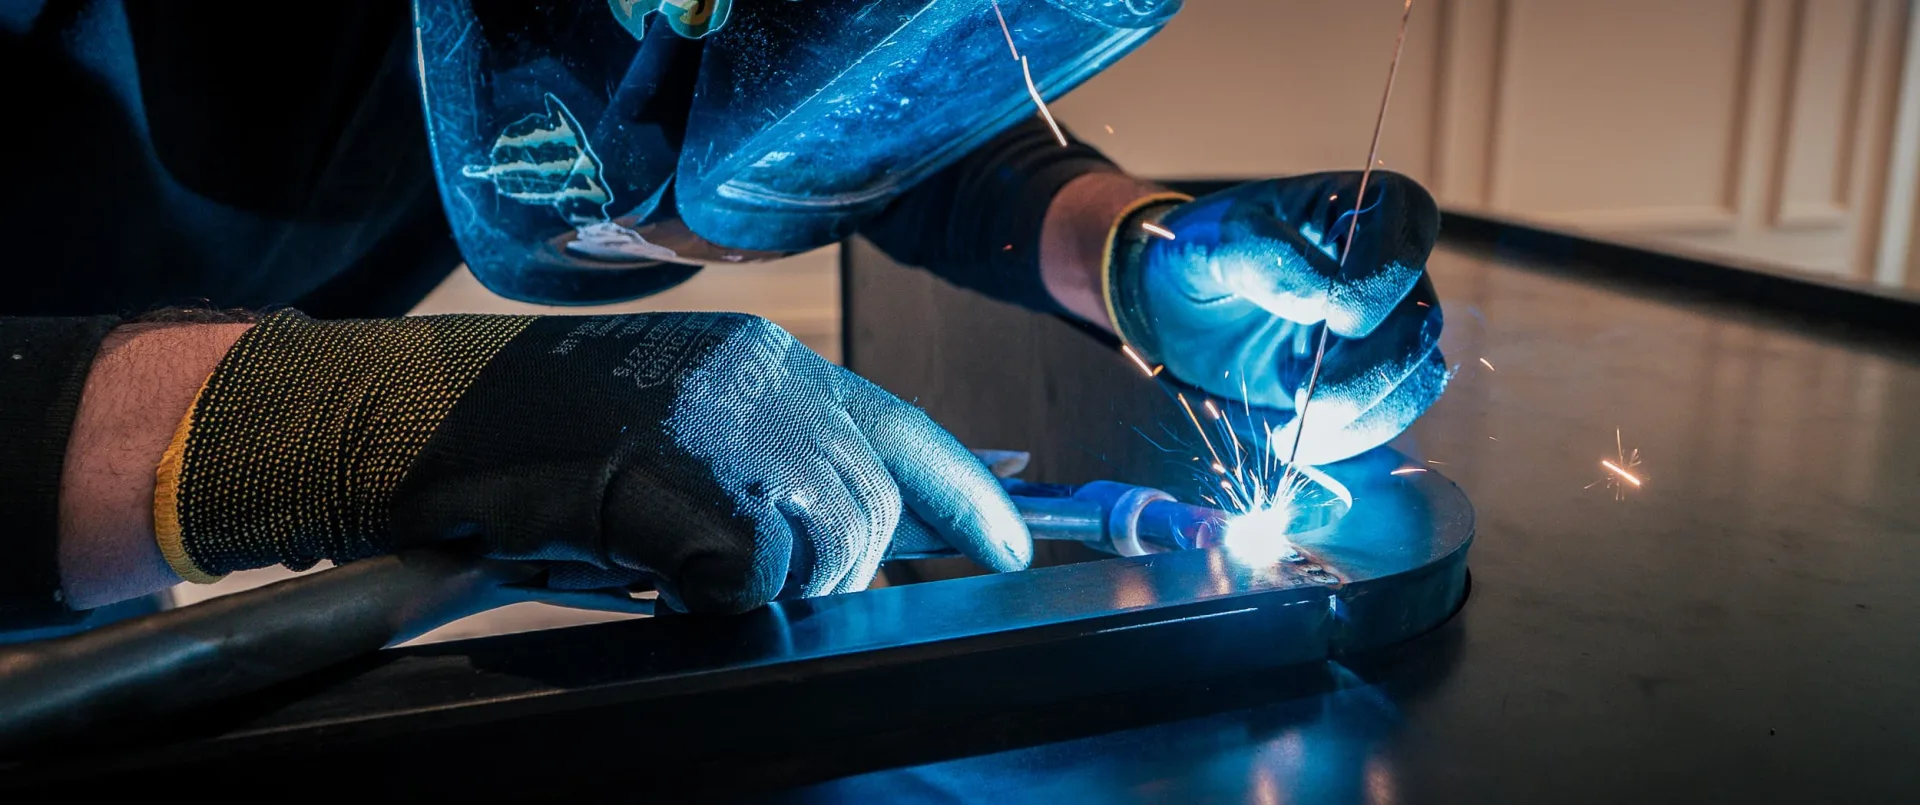
Tenez-vous dans l’atelier métallique un matin chargé et vous pouvez entendre la différence avant même de la voir. Sur un banc, un bégaiement continu — un crépitement régulier et assuré qui parcourt une jointure et disparaît, le soudeur avançant au rythme d’un dessinateur qui règle une ligne. Au suivant, quelque chose de plus lent et de plus mesuré : un doux bourdonnement pulsant, un pied qui relâche une pédale, une tige introduite à la main fraction par frénétique, tout le corps immobile et concentré. Deux soudeurs, deux arcs, deux rythmes complètement différents. En soulevant le casque sur la première, on trouve une perle plus large, un peu d’éclaboussures pour rentrer en arrière. En la soulevant sur la deuxième, la jonction est une rangée de fines ondulations régulières, presque des bijoux, déjà presque à la fin de la disparition. La première est MIG; la seconde est TIG. Ils atteignent la même fin — deux morceaux de métal fusionnés en un — par des moyens totalement différents, et le choix entre eux est l’une des décisions discrètes qui séparent la métallique résolue de la métallurgie qui porte des cicatrices visibles.
Presque toutes les pièces de métal fin d’un intérieur de luxe sont maintenues par une soudure, et la plupart de ces soudures sont posées par l’un de ces deux procédés. Ce qui suit est comment chacun fonctionne, et comment un fabricant décide lequel utiliser, et où.
Soudage MIG
Le MIG — gaz inerte métallique — fait passer une électrode filaire continue à travers le chalumeau, la faisant fondre dans le joint tandis qu’un gaz inerte protège la soudure fondue de l’air. Comme le fil ne cesse jamais de s’alimenter, le soudeur peut continuer à bouger, et le MIG est Vite: elle pose le métal rapidement, fait entrer et sortir la chaleur efficacement, et pardonne une main moins qu’idéale. Cette vitesse est aussi son honnêteté sur ses limites. La bille est plus large et moins contrôlable qu’une soudure TIG, et elle laisse une fine éclaboussure — de petites billes de métal gelées — qu’il faut ébrécher puis broyer ensuite.
Cette combinaison — vitesse et chaleur totale plus faible dans l’œuvre — fait de MIG le bon choix pour le Structure primaire d’une pièce : les éléments du châssis, les joints internes, les soudures qui supportent la charge et qui finiront par se placer derrière une face ou une finition que personne ne regardera jamais. Faire entrer et sortir la chaleur rapidement compte plus que l’horloge aussi. Cela limite la charge thermique totale que la pièce doit absorber, et cela limite la distorsion sur tout l’ensemble.
Soudage TIG
Le TIG — gaz inerte tungstène — demande quelque chose de tout à fait différent du soudeur. L’arc est frappé à partir d’une électrode en tungstène non consommable maintenue dans la torche ; La tige de remplissage est injectée dans la piscine par l’autre main, un coup à la fois ; et la chaleur elle-même est régulée sous les pieds, sur une pédale relâchée ou baissée selon les besoins du travail. Il est plus lent, et il demande des années en main avant de paraître facile. Ce qu’il rend, c’est une maîtrise totale de la chaleur et du bassin de soudure — et de cette commande découle un soudure fine, précise, à faible éclaboussure qui peut être broyé et poli à la surface environnante jusqu’à ce qu’il ne reste plus rien à voir.
Ce contrôle est la raison pour laquelle le TIG va là où une couture doit être À l’émission: un joint de cadre visible, un coin en onglet à onglet, la rencontre de deux faces, partout où l’œil se déplace le long de la ligne de soudure. Pour ces joints, le TIG est la seule réponse honnête — une soudure MIG au même endroit devrait être fortement découpée et, sous la bonne lumière, se lirait quand même comme une ligne là où aucune ligne ne devrait être. Le TIG est également le procédé pour les matériaux minces, ainsi que pour les métaux qui punissent un excès négligent de chaleur, notamment le laiton et le bronze.
La décision : lire les lignes de vue
Le véritable choix entre MIG et TIG se fait bien avant qu’une torche ne soit allumée — sur le dessin, lisant les lignes de vue finales de l’œuvre finie. Quelles articulations seront visibles ? Lesquels seront touchés ? Lesquels restent silencieux derrière un visage ou une finition ? Les joints structurels et cachés sont soumis à MIG pour la vitesse et la réduction de la chaleur ; les joints visibles et visibles sont envoyés en TIG pour une soudure qui peut être faite disparaître. Une seule commande transporte presque toujours les deux — MIG à travers la structure primaire, TIG partout où la couture apparaîtra. Nous avons tendance à parcourir le dessin avec un doigt et à marquer chaque assemblage comme l’un ou l’autre avant que tout métal ne soit coupé, car le coût d’une erreur est supporté bien plus tard, et à ce moment-là, il est trop tard.
Savoir quelle articulation est laquelle fait partie de la planification qui distingue une pièce qui se résout proprement d’une qui ne se résout pas, et ce n’est absolument pas quelque chose qui peut être sauvé à la fin. Un joint structurel posé en MIG à un endroit visible ne peut pas être poli jusqu’à l’invisibilité — la largeur de la perle est déjà là. Et chercher une soudure TIG fine partout, par précaution, rend le travail inutilement lent et inutilement coûteux, sans rien en apparence.
Chaleur, distorsion et les métaux qui la punissent
Les deux procédés injectent de la chaleur dans le métal, et c’est la chaleur qui provoque la distorsion — la douce ondulation qui s’insinue dans un panneau plat, le rayon brisé dans une courbe censée être correcte. La gestion de la chaleur totale est au cœur des deux : des passages courts plutôt que de longues perles, séquencer les soudures pour que la pièce chauffe uniformément plutôt que de se déformer, faire une pause pour laisser refroidir une pièce sous votre main avant de recommencer. Certains métaux pardonnent bien moins que d’autres. Laitons en particulier, avec son faible point d’ébullition au zinc et son empressement à emporter la chaleur, exige le contrôle fin et à base de pédale que seul le TIG peut offrir sur le travail visible — un métier dont nous parlons dans notre note Soudage du laiton.
Pourquoi cela compte pour la pièce finale
Pour un concepteur ou un client, le processus de soudage est, lorsqu’il est bien fait, complètement invisible — ce qui est précisément le but de tout cela. Une soudure bien choisie et posée proprement disparaît simplement : le métal se lit comme un objet continu, la ligne s’écoule intacte, la surface reste entière et silencieuse sous la main. Toute la compétence réside dans le fait de faire disparaître la jonction, et cela commence non pas à l’arc mais au dessin, en choisissant le bon procédé pour chaque couture. La séquence de fabrication plus large qui entoure la soudure est exposée dans notre note sur Fabrication de tôle, et la pleine capacité de travail du métal dans notre Guide de la métallurgie sur mesure.