MIG और TIG वेल्डिंग के बीच का अंतर गति बनाम खत्म है: MIG तेज है और छिपे हुए संरचनात्मक जोड़ों के अनुरूप है, जबकि धीमी TIG एक ठीक, कम-स्पैटर वेल्ड देती है जिसे जहां भी एक सीम दिखाता है, पॉलिश किया जा सकता है।
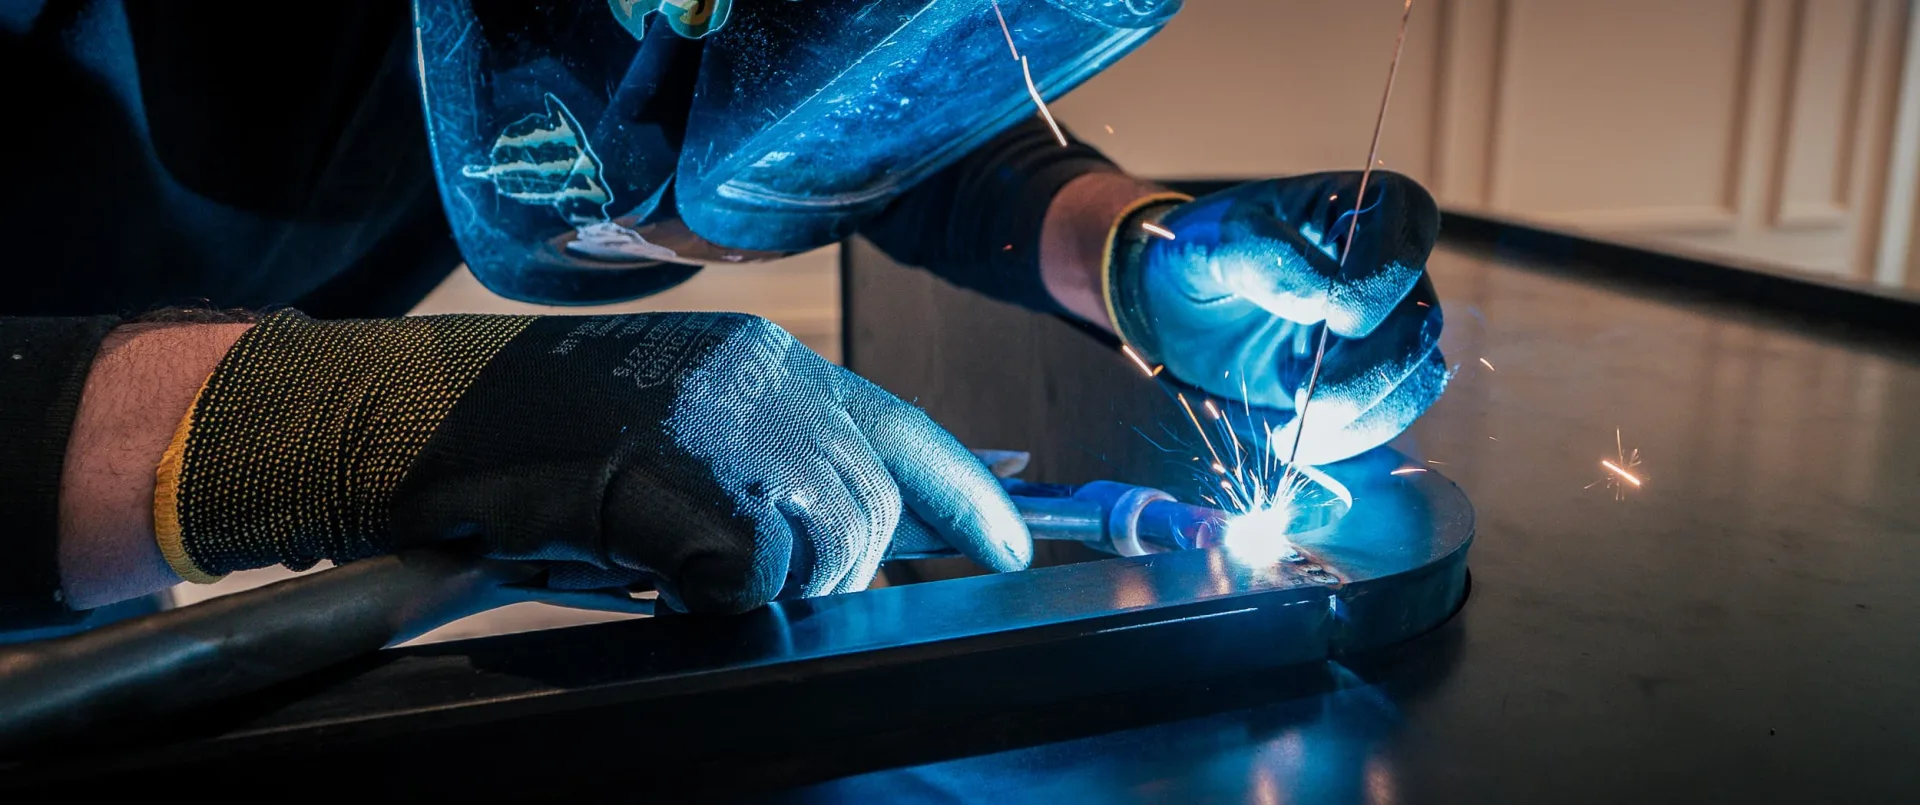
व्यस्त सुबह धातु की दुकान में खड़े हो जाएं और आप इसे देखने से पहले अंतर सुन सकते हैं। एक बेंच पर, एक निरंतर हकलाना - एक स्थिर, आत्मविश्वास से भरी दरार जो एक सीम के साथ यात्रा करती है और चली जाती है, वेल्डर एक ड्राफ्ट्समैन की गति से आगे बढ़ रहा है जो एक रेखा पर शासन कर रहा है। अगले पर, कुछ धीमा और अधिक मापा गया: एक नरम स्पंदन गुनगुनाहट, एक पेडल पर एक पैर को आराम देना, एक बार में हाथ से एक अंश खिलाया जाने वाली छड़, पूरा शरीर स्थिर और केंद्रित है। दो वेल्डर, दो चाप, दो पूरी तरह से अलग लय। हेलमेट को पहले उठाएं और आपको एक चौड़ा मनका, वापस तैयार करने के लिए थोड़ा छींटे मिलते हैं। इसे दूसरे पर उठाएं और जुड़ाव ठीक की एक पंक्ति है, यहां तक कि लहरें, लगभग आभूषण, पहले से ही गायब होने का अधिकांश तरीका है। पहला है एमआईजी; दूसरा है टीआईजी. वे एक ही छोर तक पहुंचते हैं - धातु के दो टुकड़े एक में जुड़े हुए हैं - पूरी तरह से अलग-अलग तरीकों से, और उनके बीच का चुनाव उन शांत निर्णयों में से एक है जो धातु के काम को धातु के काम से अलग करता है जो दिखाई देने वाले निशान ले जाता है।
एक लक्जरी इंटीरियर में ठीक धातु के काम के लगभग हर टुकड़े को एक वेल्ड द्वारा एक साथ रखा जाता है, और उनमें से अधिकांश वेल्ड इन दो प्रक्रियाओं में से एक द्वारा रखे जाते हैं। इस प्रकार प्रत्येक कैसे काम करता है, और एक फैब्रिकेटर कैसे तय करता है कि किसका उपयोग करना है, और कहां।
एमआईजी वेल्डिंग
एमआईजी - धातु अक्रिय गैस - मशाल के माध्यम से एक निरंतर तार इलेक्ट्रोड को खिलाती है, इसे जोड़ में पिघला देती है जबकि एक अक्रिय गैस हवा से पिघले हुए वेल्ड को ढालती है। क्योंकि तार कभी भी खिलाना बंद नहीं करता है, वेल्डर चलता रह सकता है, और एमआईजी है तेज: यह धातु को जल्दी से बिछाता है, गर्मी को कुशलता से अंदर और बाहर करता है, और सही हाथ से कम को माफ कर देता है। वह गति अपनी सीमाओं के बारे में उसकी ईमानदारी भी है। मनका एक टीआईजी वेल्ड की तुलना में व्यापक और कम नियंत्रणीय है, और यह छींटे का एक अच्छा बिखराव फेंकता है - धातु के छोटे जमे हुए मोती - जिसे बाद में चिपकाया जाना चाहिए और जमीन पर रखा जाना चाहिए।
वह संयोजन - गति, और काम में कम कुल गर्मी - एमआईजी को सही विकल्प बनाता है प्राथमिक संरचना एक टुकड़े का: फ्रेम के सदस्य, आंतरिक जोड़, वेल्ड जो भार उठाते हैं और अंततः एक चेहरे या फिनिश के पीछे बैठेंगे जहां कोई भी कभी नहीं देखेगा। गर्मी को जल्दी से अंदर और बाहर करना घड़ी से अधिक के लिए भी मायने रखता है। यह वर्कपीस को अवशोषित करने वाले कुल थर्मल लोड को सीमित करता है, और यह पूरी असेंबली में विरूपण को कम से कम रखता है।
टीआईजी वेल्डिंग
टीआईजी - टंगस्टन अक्रिय गैस - वेल्डर से काफी अलग कुछ पूछता है। चाप को मशाल में रखे गए एक गैर-उपभोज्य टंगस्टन इलेक्ट्रोड से मारा जाता है; फिलर रॉड को दूसरे हाथ से पूल में खिलाया जाता है, एक बार में एक स्पर्श; और गर्मी स्वयं पैरों के नीचे नियंत्रित होती है, काम की मांग के अनुसार ऊपर या नीचे एक पेडल पर आसानी से नियंत्रित होती है। यह धीमा है, और यह आसान दिखने से पहले हाथ में वर्षों तक मांगता है। यह जो वापस देता है वह गर्मी और वेल्ड पूल की कुल कमान है - और उस कमांड से एक आता है ठीक, सटीक, कम-छींटे वेल्ड इसे पीसकर आसपास की सतह पर वापस पॉलिश किया जा सकता है जब तक कि देखने के लिए कुछ भी न बचे।
यही कारण है कि टीआईजी जहां भी एक सीम होगा वहां जाता है शो पर: एक दृश्यमान फ्रेम संयुक्त, एक मिटेड कोने, दो चेहरों का मिलन, कहीं भी आंख वेल्ड लाइन के साथ यात्रा करेगी। उन जोड़ों पर टीआईजी एकमात्र ईमानदार उत्तर है - एक ही स्थान पर एक एमआईजी वेल्ड को वापस जोर से हैक करना होगा और फिर भी, सही रोशनी में, एक रेखा के रूप में पढ़ा जाएगा जहां कोई रेखा नहीं होनी चाहिए। टीआईजी पतली सामग्री के लिए भी प्रक्रिया है, और धातुओं के लिए जो उनमें से गर्मी, पीतल और कांस्य की लापरवाह अधिकता को दंडित करते हैं।
निर्णय: दृष्टि रेखाओं को पढ़ना
एमआईजी और टीआईजी के बीच वास्तविक विकल्प मशाल जलाने से बहुत पहले किया जाता है - ड्राइंग पर, तैयार टुकड़े की अंतिम दृष्टि रेखाओं को पढ़ना। कौन से जोड़ दिखाई देंगे? जिसे छुआ जाएगा? जो चेहरे या फिनिश के पीछे चुपचाप बैठते हैं? संरचनात्मक, छिपे हुए जोड़ गति और कम गर्मी के लिए एमआईजी में जाते हैं; दृश्यमान, ऑन-शो जोड़ एक वेल्ड के लिए टीआईजी में जाते हैं जिसे गायब किया जा सकता है। एक एकल कमीशन लगभग हमेशा दोनों को वहन करता है - प्राथमिक संरचना के माध्यम से एमआईजी, टीआईजी जहां भी सीम दिखाएगा। हम किसी भी धातु को काटने से पहले एक उंगली से ड्राइंग पर चलते हैं और प्रत्येक जोड़ को एक या दूसरे के रूप में चिह्नित करते हैं, क्योंकि इसे गलत करने की लागत बहुत बाद में वहन की जाती है, और तब तक बहुत देर हो चुकी होती है।
यह जानना कि कौन सा जोड़ योजना का हिस्सा है जो एक टुकड़े को अलग करता है जो सफाई से हल नहीं करता है, और यह जोरदार रूप से ऐसा कुछ नहीं है जिसे परिष्करण चरण में बचाया जा सकता है। एमआईजी में एक ऐसे स्थान पर रखा गया एक संरचनात्मक जोड़ जो दिखाई देता है, उसे अदृश्यता में पॉलिश नहीं किया जा सकता है - मनका की चौड़ाई पहले से ही है। और हर जगह एक ठीक टीआईजी वेल्ड तक पहुंचना, सुरक्षित रहने के लिए, बस काम को अनावश्यक रूप से धीमा और अनावश्यक रूप से महंगा बना देता है, इसके लिए दिखाने के लिए सतह पर कुछ भी नहीं होता है।
गर्मी, विरूपण और धातुएं जो इसे दंडित करती हैं
दोनों प्रक्रियाएं धातु में गर्मी डालती हैं, और गर्मी वह है जो विरूपण लाती है - कोमल लहर जो एक सपाट पैनल में रेंगती है, एक वक्र में टूटी हुई त्रिज्या जो सच चलने वाली थी। कुल गर्मी का प्रबंधन दोनों के लिए केंद्रीय है: लंबे मोतियों के बजाय छोटे रन, वेल्ड को अनुक्रमित करना ताकि वर्कपीस आकार से बाहर खींचने के बजाय समान रूप से गर्म हो, फिर से जाने से पहले एक हिस्से को अपने हाथ के नीचे ठंडा करने के लिए रुकना। कुछ धातुएं दूसरों की तुलना में बहुत कम माफ करती हैं। पीतल विशेष रूप से, इसके कम जस्ता क्वथनांक और गर्मी को दूर ले जाने की उत्सुकता के साथ, ठीक, पेडल-शासित नियंत्रण की मांग करता है जो केवल टीआईजी ही दृश्यमान काम पर पेश कर सकता है - एक शिल्प जिसे हम अपने नोट में देखते हैं वेल्डिंग पीतल.
यह तैयार टुकड़े के लिए क्यों मायने रखता है
एक डिजाइनर या ग्राहक के लिए, वेल्डिंग प्रक्रिया, जब यह अच्छी तरह से की जाती है, पूरी तरह से अदृश्य होती है - जो कि वास्तव में इस सब का बिंदु है। सही ढंग से चुना गया और सफाई से रखा गया वेल्ड बस गायब हो जाता है: धातु एक सतत वस्तु के रूप में पढ़ती है, रेखा अखंड चलती है, सतह हाथ के नीचे पूरी और शांत रहती है। पूरा कौशल जुड़ाव को गायब करने में है, और यह चाप पर नहीं बल्कि ड्राइंग पर, प्रत्येक सीम के लिए सही प्रक्रिया चुनने में शुरू होता है। वेल्डिंग को घेरने वाला व्यापक निर्माण अनुक्रम हमारे नोट में निर्धारित किया गया है शीट धातु निर्माण, और हमारे में पूर्ण धातु की क्षमता विशेष धातु के काम के लिए गाइड.