الفرق بين اللحام MIG و TIG هو السرعة مقابل التشطيب: MIG سريع ويناسب الوصلات الهيكلية المخفية، بينما TIG الأبطأ يعطي لحاما ناعما ومنخفض الرش يمكن تلميعه أينما ظهرت الدرزة.
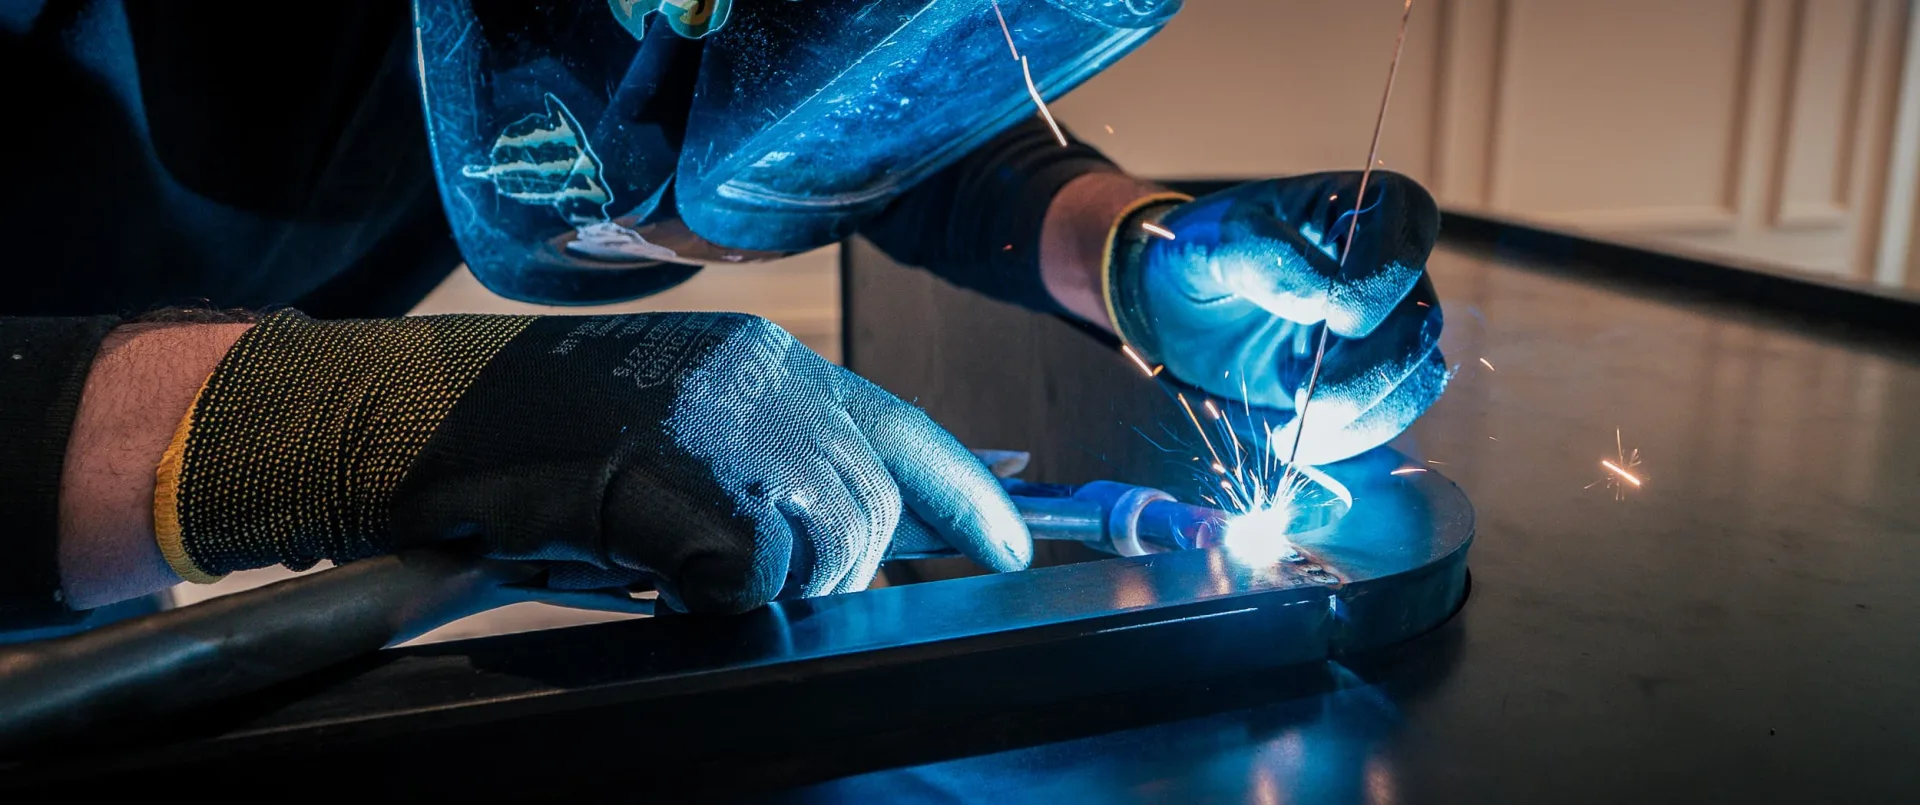
قف في ورشة المعادن في صباح مزدحم وستسمع الفرق قبل أن تراه. عند أحد المقاعد، تلعثم مستمر — طقطقة ثابتة واثقة تنتقل على طول الحافة ثم تختفي، واللحام يتحرك بسرعة رسام يحكم الخط. في اللحظة التالية، شيء أبطأ وأكثر وضوحا: همهمة نابضة ناعمة، قدم تخفض على دواسة، قضيب يدخل باليد جزءا جزئيا، الجسم كله ساكن ومركز. لحامان، قوسان، إيقاعان مختلفان تماما. ارفع الخوذة في الطرف الأول وستجد خرزة أوسع، وقليل من الرشات لتعيد ملابسها. ارفعها في الثانية ويصبح الوصلة صفا من التموجات الدقيقة والمتساوية، تكاد تكون مجوهرات، قد اختفت تقريبا. الأول هو ميغ; الثاني هو TIG. يصلان إلى نفس النهاية — قطعتان معدنيتان مندمجتان في واحدة — بطرق مختلفة تماما، والاختيار بينهما هو أحد القرارات الهادئة التي تفصل بين الأعمال المعدنية المحسومة والأعمال المعدنية التي تحمل ندوبا ظاهرة.
تقريبا كل قطعة معدنية دقيقة في داخل فاخر تثبت معا بواسطة لحام، ومعظم تلك اللحامات توضع بواسطة إحدى هاتين العمليتين. ما يلي هو كيف يعمل كل منها، وكيف يقرر المصنع أيهما يستخدم وأين.
لحام ميغ
MIG — الغاز المعدني الخامل — يغذي قطب سلكي مستمر عبر الشعلة، يذوبه في الوصلة بينما يحمي الغاز الخامل اللحام المنصهر من الهواء. لأن السلك لا يتوقف عن التغذية، يمكن لللحام الاستمرار في التحرك، وMIG هو بسرعة: يضع المعدن بسرعة، ويدخل ويخرج الحرارة بكفاءة، ويغفر اليد غير المثالية. تلك السرعة هي أيضا صدقه بشأن حدوده. الخرزة أعرض وأقل قابلية للتحكم من لحام TIG، وترمي رشات رقيقة — خرزات صغيرة مجمدة من المعدن — يجب تقطيعها وطحنها بعد ذلك.
هذا المزيج — السرعة، وانخفاض الحرارة الإجمالية في العمل — يجعل MIG الخيار الصحيح ل الهيكل الأساسي من القطعة: أعضاء الإطار، الوصلات الداخلية، اللحامات التي تحمل الحمل وستجلس في النهاية خلف وجه أو نهاية حيث لن ينظر أحد أبدا. إدخال وخروج التدفئة بسرعة له أهمية أكبر من مجرد الوقت. هذا يحد من إجمالي الحمل الحراري الذي يجب أن تمتصه قطعة العمل، وهذا يحافظ على التشويه عبر المجموعة بأكملها إلى الحد الأدنى.
لحام TIG
TIG — غاز التنجستن الخامل — يطلب شيئا مختلفا تماما من اللحام. يتم ضرب القوس من قطب تنجستن غير قابل للاستهلاك مثبت في الشعلة؛ يتم تغذية قضيب الحشو إلى المسبح باليد الأخرى، لمسة تلو الأخرى؛ والحرارة نفسها تتحكم تحت الأقدام، على دواسة ترفع أو تنخفض حسب متطلبات العمل. هي أبطأ، وتطلب سنوات في اليد قبل أن تبدو سهلة. ما يعيده هو السيطرة الكاملة على الحرارة وحوض اللحام — ومن هذا التوجيه يأتي لحام دقيق ودقيق ومنخفض الرش يمكن طحنها وتلميعها مرة أخرى إلى السطح المحيط حتى لا يبقى شيء لتراه.
هذا التحكم هو السبب في أن TIG يذهب أينما يكون هناك الدرز. في العرض: وصلة إطار مرئية، زاوية ذات مثلث، التقاء وجهين، إلى أي مكان تسير فيه العين على طول خط اللحام. في تلك الوصلات، TIG هو الجواب الصادق الوحيد — لحام MIG في نفس المكان يجب أن يقطع بقوة، وسيظل في الضوء المناسب يقرأ كخط حيث لا يجب أن يكون هناك خط. TIG هو أيضا عملية المواد الرقيقة، والمعادن التي تعاقب الحرارة الزائدة بشكل غير دقيق، مثل النحاس الأصفر والبرونز بينها.
القرار: قراءة خطوط الرؤية
الاختيار الحقيقي بين MIG وTIG يتخذ قبل أن تشعل الشعلة — على الرسم، يقرأ خطوط الرؤية النهائية للقطعة النهائية. أي المفاصل سترى؟ أيها سيتأثر؟ أي منها يجلس بهدوء خلف وجه أم خلف نهاية الظهر؟ الوصلات الهيكلية والمخفية تذهب إلى MIG للسرعة وتقليل الحرارة؛ الوصلات المرئية في العرض تذهب إلى TIG لصنع لحام يمكن جعله يختفي. عادة ما تحمل تكليف واحد كلاهما — MIG عبر الهيكل الأساسي، وTIG أينما يظهر الدرز. نميل إلى المشي في الرسم بإصبع وتحديد كل مفصل كواحد أو آخر قبل قطع أي معدن، لأن تكلفة الخطأ تتحمل لاحقا، وعندها يكون الوقت قد فات.
معرفة أي وصلة هي جزء من التخطيط الذي يميز القطعة التي تحل بشكل نظيف عن تلك التي لا تحل بنجاح، وهي بالتأكيد ليست شيئا يمكن إنقاذه في مرحلة النهاية. وصلة هيكلية موضوعة في MIG في مكان يتضح أنه مرئي لا يمكن تلميعه حتى تصبح غير مرئية — عرض الخرزة موجود بالفعل. والوصول إلى لحام TIG الدقيق في كل مكان، للاحتياط، يجعل العمل بطيئا بلا داع ومكلفا بلا داع، دون وجود شيء على السطح يثبت ذلك.
الحرارة، التشويه، والمعادن التي تعاقب ذلك
كلتا العمليتين تضعان حرارة في المعدن، والحرارة هي ما يجلب التشوه — التموج اللطيف الذي يتسلل إلى لوحة مسطحة، ونصف قطر القطع المكسور في منحنى كان من المفترض أن يكون صحيحا. إدارة الحرارة الكلية أمر أساسي في كلا الأمرين: القطع القصيرة بدلا من الخرزات الطويلة، ترتيب اللحامات بحيث تسخن قطعة العمل بشكل متساو بدلا من أن تخرج عن شكلها، توقف لترك جزء يبرد تحت يدك قبل إعادة التشغيل. بعض المعادن تغفر أقل بكثير من غيرها. النحاس الأصفر على وجه الخصوص، مع انخفاض نقطة غليان الزنك وحماسه لنقل الحرارة بعيدا، يتطلب التحكم الدقيق الذي لا يمكن أن تقدمه إلا TIG في الأعمال الظاهرة — وهو فن نتحدث عنه في ملاحظتنا حول النحاس اللحام.
لماذا يهم ذلك للقطعة النهائية
بالنسبة للمصمم أو العميل، فإن عملية اللحام، عندما تنفذ بشكل جيد، تكون غير مرئية تماما — وهذا بالضبط هو الهدف من كل ذلك. اللحام المختار بشكل صحيح ونظيف يختفي ببساطة: المعدن يقرأ كجسم واحد مستمر، والخط لا ينقطع، والسطح يبقى سليما وهادئا تحت اليد. المهارة كلها تكمن في جعل الوصلة تختفي، ويبدأ ذلك ليس من القوس بل من الرسم، في اختيار العملية المناسبة لكل درزة. تسلسل التصنيع الأوسع المحيط باللحام موضح في ملاحظتنا حول تصنيع الصفائح المعدنية، والقدرة الكاملة على الأعمال المعدنية في دليل الأعمال المعدنية المصممة حسب الطلب.