वेल्डिंग पीतल धातु निर्माण में सबसे अधिक मांग वाले कार्यों में से एक है, क्योंकि जस्ता उस तापमान से नीचे उबलता है जिस पर तांबा पिघलता है: गर्मी को बहुत ढीले ढंग से नियंत्रित करें और यह जल जाता है, जिससे वेल्ड झरझरा, भंगुर और फीका पड़ जाता है।
चाप के बसने से पहले एक या दो क्षण होते हैं, जब पीतल आपको सब कुछ बताता है। पूल एक गहरे सोने में चमकता है, सतह तरल और मोबाइल हो जाती है, और एक हल्का सफेद विस्प धातु से ऊपर उठता है - और वह विस्प चेतावनी है। यह जस्ता है, छोड़ रहा है। वेल्डिंग पीतल धातु निर्माण में अधिक मांग वाले कौशलों में से एक है, और इसका कारण मिश्र धातु में वहीं बैठा है। पीतल तांबा और जस्ता है, और जस्ता समस्या है: यह लगभग 907 डिग्री सेल्सियस पर उबलता है, जो उस तापमान से काफी नीचे है जिस पर आसपास का तांबा पिघलता है। पीतल के जोड़ को बहुत आक्रामक तरीके से गर्म करें और जस्ता मिश्र धातु से वाष्पीकृत हो जाता है - यह उस सफेद धुएं के रूप में जलता है, वेल्ड को झरझरा और भंगुर छोड़ देता है, और आसपास की धातु का रंग बदल देता है। एक वेल्डर जो स्टील में एक साफ मनका बिछा सकता है, वह अपने हाथों और अपनी आंख को फिर से प्रशिक्षित किए बिना, पीतल में एक साफ मनका नहीं रखेगा। त्रुटि के लिए मार्जिन सेकंड में और गर्मी यात्रा के मिलीमीटर में मापा जाता है।
यही कठिनाई ठीक यही कारण है कि वेल्डेड पीतल विलासिता के रूप में पढ़ता है। एक पीतल की अलमारी, एक पीतल का वर्कटॉप, एक पीतल के फ्रेम वाला चमकता हुआ दरवाजा - ये ऐसी वस्तुएं हैं जो किसी को भी घोषणा करती हैं, जो जानता है कि धातु कैसे व्यवहार करती है, कि एक कुशल हाथ ने उन्हें सही करने में लंबा समय बिताया। यह वही है जो वास्तव में शामिल है।
पीतल को वेल्ड करना कठिन क्यों है?
तीन गुण पीतल को एक विशेषज्ञ नौकरी बनाते हैं। पहला है जस्ता का कम क्वथनांक. क्योंकि जस्ता जोड़ के कामकाजी तापमान से नीचे वाष्पीकृत हो जाता है, अतिरिक्त गर्मी का हर सेकंड वेल्ड से मिश्र धातु को बाहर निकालता है और हवा में जहरीले जस्ता-ऑक्साइड धुएं को फेंकता है - यही वजह है कि पीतल की वेल्डिंग हमेशा उचित निष्कर्षण और श्वसन सुरक्षा के साथ की जाती है। कौशल धातु को फ्यूज करने के लिए पर्याप्त गर्मी डालना है और इससे अधिक नहीं।
दूसरा है तापीय चालकता. पीतल वेल्ड पूल से गर्मी को बेहद कुशलता से दूर खींचता है - स्टील की तुलना में तेज - इसलिए आपके द्वारा लगाई जाने वाली गर्मी वहां नहीं रहती है जहां आप इसे चाहते हैं। आप इसे यात्रा करते हुए महसूस कर सकते हैं: वर्कपीस आपके दस्ताने वाले हाथ में गर्म हो जाता है जहां मशाल वास्तव में है। इसका मतलब है कि एक जोड़ ठंडा हो सकता है और सीम पर बिना फ्यूज हो सकता है जबकि आसपास की धातु पहले से ही ज़्यादा गरम हो रही है और फीका पड़ रही है। उस ढाल का प्रबंधन काम का केंद्रीय शिल्प है।
तीसरा है विरूपण. सभी धातुओं की तरह पीतल गर्म होने पर फैलता है और ठंडा होने पर सिकुड़ता है, लेकिन इसकी चालकता और कोमलता इसे सच से बाहर निकालने के लिए प्रवण बनाती है। एक फ्लैट पैनल पर यह एक लहर के रूप में दिखाई देता है; एक घुमावदार घटक पर यह एक किंक या एक सपाट स्थान के रूप में दिखाई देता है जो एक निरंतर त्रिज्या होना चाहिए। विरूपण जमा होता है: प्रत्येक पास थोड़ा जोड़ता है, और एक जटिल असेंबली के अंत तक एक टुकड़ा जो सटीक रूप से काटा गया था, वह स्पष्ट रूप से आकार से बाहर हो सकता है जब तक कि हर चरण में गर्मी को नियंत्रित नहीं किया गया हो।
एमआईजी और टीआईजी - और जब प्रत्येक का उपयोग किया जाता है
दो वेल्डिंग प्रक्रियाएं ठीक पीतल के निर्माण में अधिकांश काम करती हैं, और उनके बीच का चुनाव एक संरचनात्मक निर्णय जितना ही परिष्करण निर्णय है।
एमआईजी वेल्डिंग (धातु अक्रिय गैस) एक सतत तार इलेक्ट्रोड को खिलाती है और धातु को जल्दी से बिछाती है। यह गर्मी यात्रा पर तेज़ और अधिक क्षमाशील है, जो इसे इसके लिए सही विकल्प बनाता है प्राथमिक संरचना एक विधानसभा का - फ्रेम के सदस्य और जोड़ जो भार उठाते हैं और अंततः छिपे रहेंगे या एक चेहरे के पीछे बैठेंगे। एमआईजी एक संरचना को कुशलता से एक साथ रखता है और गर्मी को जल्दी से अंदर और बाहर करता है, जो वर्कपीस पर कुल थर्मल लोड को सीमित करता है।
टीआईजी वेल्डिंग (टंगस्टन अक्रिय गैस) धीमी, क्लीनर और कहीं अधिक नियंत्रणीय है। वेल्डर एक हाथ में एक गैर-उपभोज्य टंगस्टन इलेक्ट्रोड रखता है और दूसरे के साथ फिलर रॉड को खिलाता है, एक पैर पेडल के साथ गर्मी को नियंत्रित करता है - दोनों हाथ और एक पैर एक ही बार में काम करते हैं, एक धीमे और बहुत जानबूझकर उपकरण की तरह। यही कारण है कि TIG का उपयोग किया जाता है जहां भी एक सीम शो में होगा: यह एक महीन, सटीक, कम-स्पैटर वेल्ड का उत्पादन करता है जिसे गायब होने तक आसपास की सतह में वापस पॉलिश किया जा सकता है। एक टुकड़े पर जहां वेल्ड लाइनें आंख जो देखती हैं उसका हिस्सा होती हैं - एक दृश्यमान फ्रेम संयुक्त, एक मिटेड कोना, दो चेहरों की बैठक - टीआईजी एकमात्र ईमानदार विकल्प है।
व्यवहार में एक एकल कमीशन दोनों के माध्यम से चलता है: गति और कम गर्मी इनपुट के लिए प्राथमिक संरचना पर एमआईजी, जहां भी सीम देखा जाएगा। यह जानना कि कौन सा जोड़ कौन सा है - मशाल जलाने से पहले निर्णय लेने के लिए ड्राइंग और अंतिम दृष्टि रेखाओं को पढ़ना - योजना का हिस्सा है जो एक गढ़े हुए टुकड़े को अलग करता है जो दिखाई देने वाले निशान से सफाई से हल करता है।
गर्मी प्रबंधन और विरूपण नियंत्रण
पीतल की वेल्डिंग में सब कुछ गर्मी में वापस आ जाता है। फैब्रिकेटर कुल गर्मी इनपुट को उतना ही कम रखने के लिए काम करता है जितना कि जोड़ अनुमति देगा, और जो गर्मी है उसे फैलाने के लिए ताकि यह कभी भी जस्ता को जलाने या धातु को खींचने के लिए पर्याप्त समय तक ध्यान केंद्रित न करे। व्यवहार में इसका मतलब है कि लंबे निरंतर मोतियों के बजाय छोटे रन, वेल्ड को अनुक्रमित करना ताकि वर्कपीस एक छोर के बजाय समान रूप से गर्म हो, और धातु को पास के बीच ठंडा होने देने के लिए रुकना। उस ठहराव में एक अनुशासन है जिसका हमने सम्मान करना सीख लिया है - प्रलोभन हमेशा सीम को आगे बढ़ाने और खत्म करने के लिए होता है, और पीतल ठीक उसी अधीरता को दंडित करता है, इसलिए हमने खुद को मशाल को नीचे रखने और प्रतीक्षा करने के लिए प्रशिक्षित किया है, तब भी जब टुकड़ा गति के साथ गुनगुना रहा हो। घुमावदार घटकों पर - एक घुमावदार दरवाजे की पत्तियां, एक त्रिज्या फ्रेम - गर्मी इनपुट को विशेष रूप से सावधानी से प्रबंधित किया जाता है, क्योंकि एक वक्र में विरूपण सीधे किनारे में विरूपण की तुलना में कहीं अधिक दिखाई देता है: आंख एक टूटी हुई त्रिज्या को तुरंत पढ़ती है।
पीतल को पहले स्थान पर घुमाना इसका अपना अनुशासन है। पीतल को बिना किसी मोड़ या बदरंग किए एक परिभाषित त्रिज्या में झुकने के लिए हर चरण में विशेष टूलींग और सावधानीपूर्वक गर्मी प्रबंधन की आवश्यकता होती है; इसे ठंडा करने के लिए मजबूर करें और यह सिकुड़ जाता है, इसे ज़्यादा गरम कर देता है और यह फीका पड़ जाता है और आपा खो देता है। मोड़ और वेल्ड को तब एक साथ रहना पड़ता है - एक पूरी तरह से मुड़ी हुई पत्ती को अभी भी उसके किनारों पर लापरवाह वेल्डिंग द्वारा सच से बाहर निकाला जा सकता है।
फिनिशिंग: रंग-मिलान और चमक की स्थिरता
वेल्डिंग केवल आधा शिल्प है। दूसरा आधा खत्म हो रहा है, क्योंकि एक वेल्डेड पीतल की संरचना बेंच को कई अलग-अलग धातुओं की तरह दिखती है - उज्ज्वल सीम, उनके चारों ओर पुआल के रंग की गर्मी की छाया, अछूते चेहरे - और यह एक समान रंग नहीं है जब तक कि इसे एक नहीं बनाया जाता है। प्रत्येक वेल्ड, हर गर्मी से प्रभावित क्षेत्र, हर कोने और वक्र को हाथ से एक ही मानक पर लाना पड़ता है - पूरी असेंबली की पूरी तरह से पॉलिशिंग, वेल्ड द्वारा वेल्ड, जब तक कि संरचना भागों की असेंबली के बजाय धातु के एक टुकड़े के रूप में नहीं पढ़ती है।
कठिन परिष्करण समस्या है रंग मिलान. पीतल एक रंग नहीं है; यह मिश्र धातुओं और फिनिश का एक परिवार है, प्रत्येक का अपना स्वर और प्रतिबिंब है। जब एक पीतल के टुकड़े को मौजूदा पीतल के साथ बैठना पड़ता है - टैपवेयर, लोहे के सामान, एक आसन्न फिटिंग - गढ़े हुए धातु को उस संदर्भ से बिल्कुल मेल खाना चाहिए, और हर दृश्यमान सतह पर माचिस को पकड़ना चाहिए। इसका मतलब है कि मिश्र धातु और खत्म के नमूनों के माध्यम से काम करना, उन्हें संदर्भ के बगल में प्रकाश के नीचे मोड़ना, जब तक कि नई धातु और संदर्भ एक एकल परिवार के रूप में न पढ़ा जाए। और चमक की स्थिरता उतनी ही मायने रखती है जितनी टोन: एक हैंडल पर एक काउंटरटॉप सतह के समान गर्मी, एक दरवाजे के वक्र पर समान गहराई के रूप में इसके फ्रेम के वेल्डेड जोड़ों पर। असंगत चमक के साथ एक आदर्श स्वर अभी भी गलत के रूप में पढ़ा जाता है।
एक काम किया उदाहरण: कैम्बरवेल पीतल आयोग
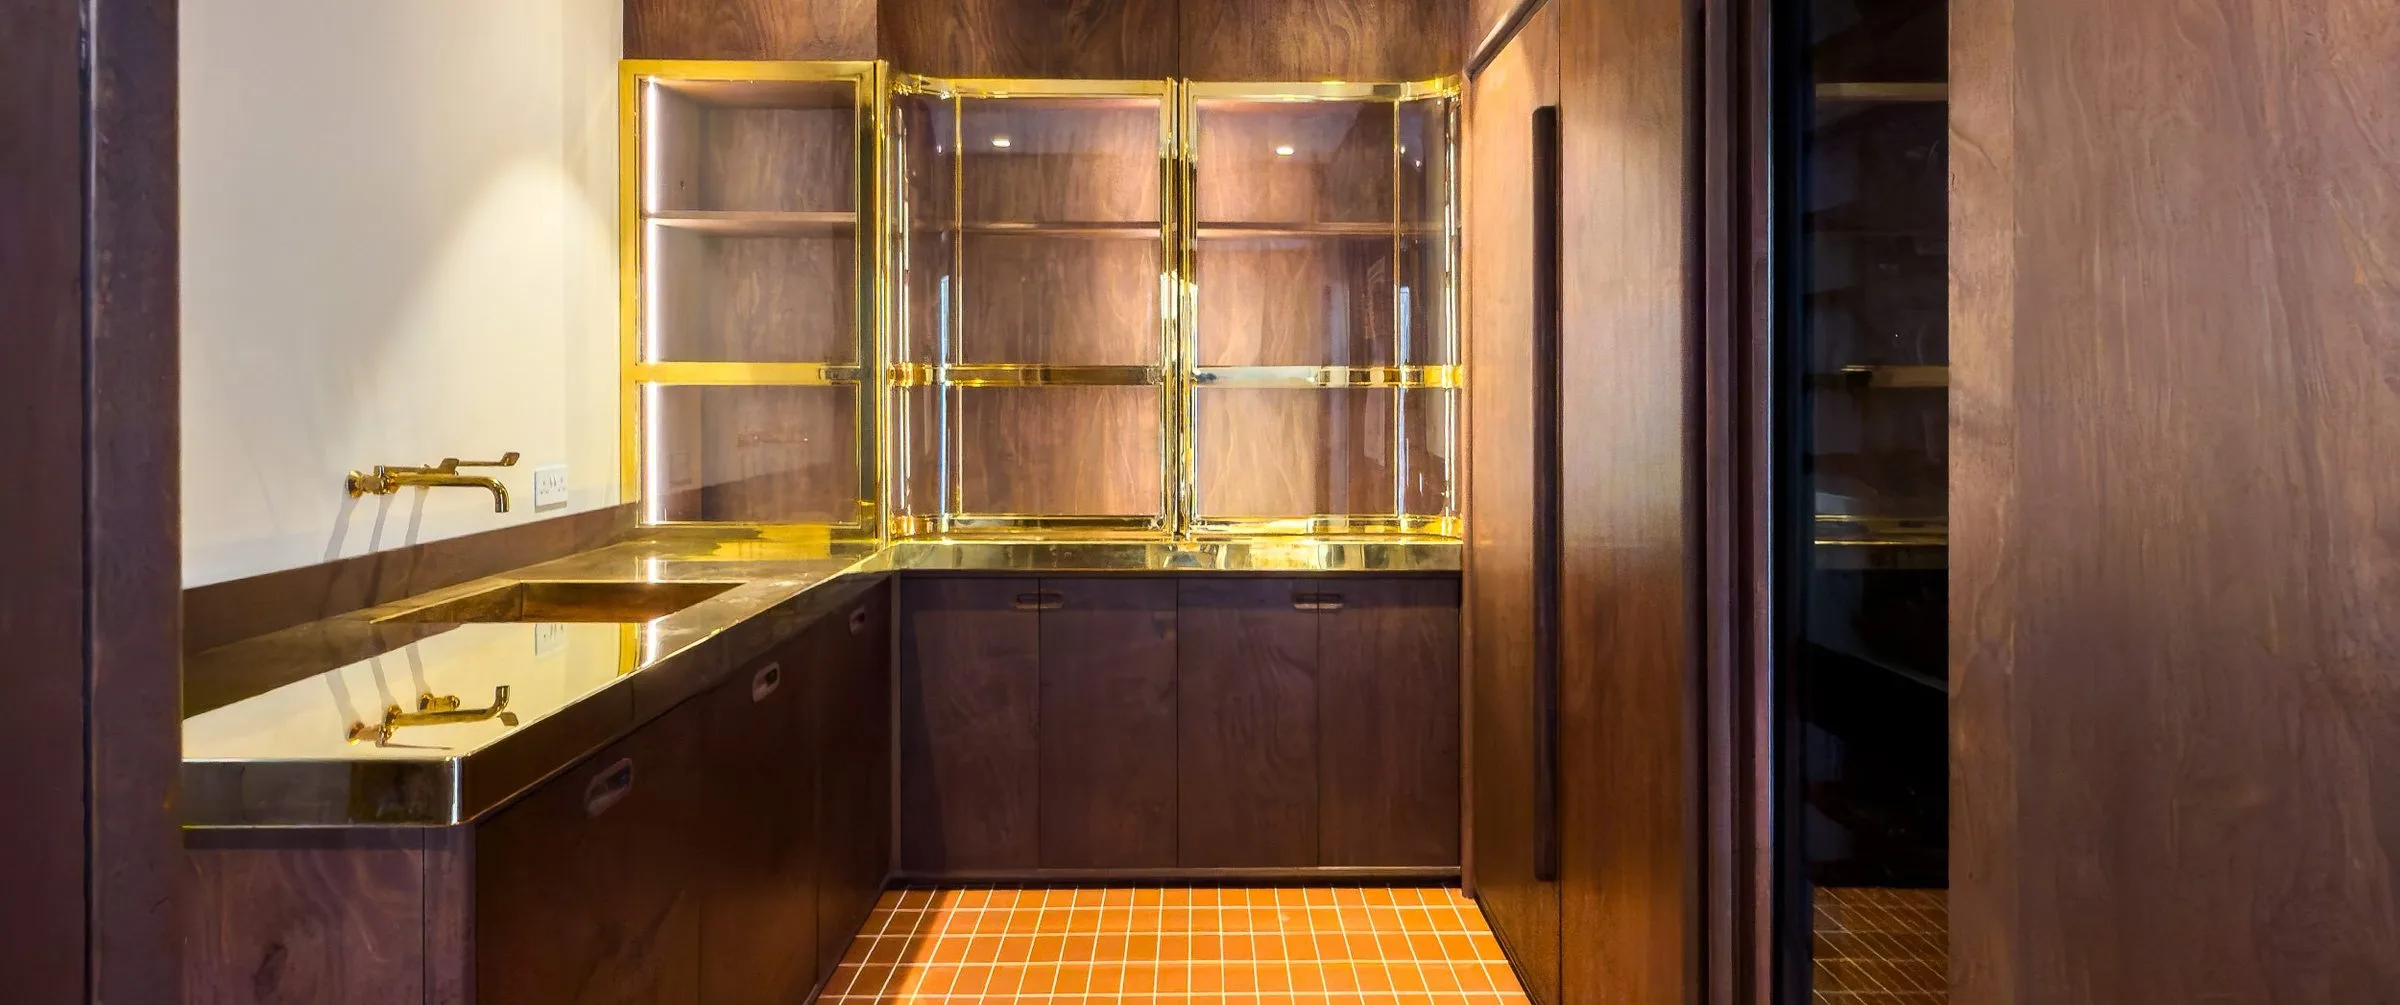
हाल ही में एक आवासीय आयोग इन विषयों में से हर एक को एक टुकड़े में दिखाता है। में एक निजी घर के लिए कैम्बरवेल, टिम गौडिन जॉइनरी के सहयोग से काम करते हुए, स्टूडियो ने एक वेल्डेड पीतल के ढांचे में स्थापित घुमावदार, कांच-सामने वाले दरवाजों के साथ एक पीतल की उपयोगिता अलमारी का निर्माण किया, साथ में पीतल के वर्कटॉप्स के साथ, एक तैयार की गई उपयोगिता कक्ष में एकीकृत।
डिजाइन ने वेल्डेड पीतल के फ्रेम में सुंदर घुमावदार चमकता हुआ दरवाजों का आह्वान किया - तकनीकी रूप से सबसे अधिक मांग वाला तत्व, क्योंकि पीतल को एक सटीक त्रिज्या में झुकना पड़ता था और फिर वेल्ड के बिना इसके किनारों पर वेल्डेड किया जाता था। निर्माण सीएनसी कटिंग, हैंड-फिनिशिंग, प्राथमिक संरचना पर एमआईजी वेल्डिंग और टीआईजी वेल्डिंग के माध्यम से चला गया, जहां भी एक सीम शो पर होगा। घुमावदार दरवाजे के पत्तों पर हीट इनपुट को सावधानीपूर्वक प्रबंधित किया गया था, जहां विरूपण सबसे तेजी से जमा होता है।
रंग संदर्भ ग्राहक की टैपवेयर की पसंद द्वारा निर्धारित किया गया था: उन्होंने पीतल के एक विशिष्ट स्वर में नल चुना था, और अलमारी के फ्रेम को उस स्वर से बिल्कुल मेल खाना था और इसे हर दृश्यमान सतह पर रखना था। रंग-मिलान प्रक्रिया ने पीतल मिश्र धातु के नमूनों के माध्यम से काम किया और फ्रेम तक खत्म नहीं किया और नल धातु के एकल परिवार के रूप में पढ़े गए, वर्कटॉप के रूप में हैंडल पर समान चमक के साथ और वेल्डेड फ्रेम जोड़ों के रूप में दरवाजे के घटता पर समान गहराई के साथ। एक बार फ्रेम को इकट्ठा करने के बाद, पूरी संरचना को पॉलिश किया गया था - हर वेल्ड, हर कोने, हर वक्र को एक ही मानक पर लाया गया था - बढ़ईगीरी के साथ स्थापना से पहले, साइट पर ठीक समायोजन के साथ जब तक कि इकाई आसपास के कैबिनेटरी के भीतर ठीक नहीं बैठ गई और घुमावदार ग्लास डाला गया था इसे पूरा करने के लिए।
वर्कटॉप्स: एक स्थिर कोर पर पीतल
एक ही कमीशन में पीतल के वर्कटॉप्स एक संबंधित तकनीक को दर्शाते हैं। एक ठोस पीतल स्लैब के बजाय - भारी, महंगा और अपने स्वयं के आंदोलन के लिए प्रवण - नमी प्रतिरोधी एमडीएफ सब्सट्रेट पर पीतल की शीट लपेटकर वर्कटॉप्स का उत्पादन किया गया था। एमडीएफ कोर सतह आयामी स्थिरता और कठोरता देता है; पीतल की त्वचा परावर्तक सतह और गर्मी देती है जो अंतरिक्ष को परिभाषित करती है। इस पद्धति के लिए सटीक आयाम महत्वपूर्ण है: प्रत्येक माप को पीतल के लपेटने की मोटाई को ध्यान में रखना होता है, इसलिए तैयार सतहें किनारों पर थोड़ा बड़े आकार के बजाय स्तर, फ्लश और सटीक पढ़ती हैं। परिणाम सतह पर ठोस पीतल की गुणवत्ता को बनाए रखते हुए एक काम करने वाले उपयोगिता कक्ष के लिए पर्याप्त कठोर है।
एक जीवित खत्म
ग्राहकों को पीतल की ओर आकर्षित करने वाले गुणों में से एक यह है कि यह स्थिर नहीं रहता है। एक तैयार पीतल के टुकड़े को नियमित देखभाल के साथ दर्पण पॉलिश पर बनाए रखा जा सकता है, या पेटेंट करने की अनुमति दी जा सकती है - उम्र के साथ गेरू और कांस्य के गहरे स्वरों में गहरा और नरम करने के लिए सूक्ष्म वर्डिग्रिस हाइलाइट्स के साथ, एक जीवित खत्म जो उस कमरे को रिकॉर्ड करता है जिस पर यह कब्जा करता है और, कई ग्राहकों के लिए, केवल शिल्प कौशल की भावना को गहरा करता है। हम सामग्री के बारे में इस तरह से आए हैं: एक टुकड़ा जिस पर हमने बेंच पर पसीना बहाया था, वह हमें छोड़ने के बाद भी लंबे समय तक बदलता रहता है, चुपचाप उस घर की गर्मी लेता है जिसमें वह रहता है। कोई भी रास्ता मान्य है; निर्णय ग्राहक का है, और एक अच्छी तरह से बनाया गया टुकड़ा दोनों का समर्थन करता है। पीतल, कांस्य और इस्पात युग को हमारे नोट में अधिक गहराई से कैसे कवर किया गया है धातु खत्म.
कमीशनिंग वेल्डेड पीतल
वेल्डेड पीतल का काम हमारे में किया जाता है धातु की दुकान और स्टूडियो के व्यापक फर्नीचर और बढ़ईगीरी आउटपुट के साथ एकीकृत - असबाबवाला बैठने पर पीतल के फ्रेम, लकड़ी के फर्नीचर पर पीतल का विवरण, पीतल का आवरण और फिट योजनाओं में वर्कटॉप। क्योंकि कौशल वास्तव में विशेषज्ञ है, पीतल के कमीशन को निर्माण से पहले तैयार किया जाता है, नमूना लिया जाता है और प्रोटोटाइप किया जाता है: ढांचे, घटता, ग्लेज़िंग छूट और फिक्सिंग बिंदुओं के विस्तृत चित्र का उत्पादन और अनुमोदन किया जाता है, और जहां मौजूदा धातु के लिए रंग-मिलान की आवश्यकता होती है, मिश्र धातु और खत्म को एक एकल संरचनात्मक वेल्ड रखने से पहले एक भौतिक संदर्भ के खिलाफ हस्ताक्षर किए जाते हैं। क्षमता हमारे व्यापक के भीतर बैठती है बीस्पोक मेटलवर्क पेशकश, स्टील, कांस्य और पेटिनेटेड फिनिश के साथ।