शीट मेटल फैब्रिकेशन वह क्रम है जो फ्लैट मेटल शीट को एक तैयार वस्तु में बदल देता है: पीतल, कांस्य, स्टील या एल्यूमीनियम को वर्कटॉप्स, क्लैडिंग, फर्नीचर और आर्किटेक्चरल मेटलवर्क में काटना, बनाना, जोड़ना और खत्म करना।
पीतल की एक शीट सपाट आती है - एक पतला, दर्पण-उज्ज्वल विमान जिसे आप एक दरवाजे के नीचे स्लाइड कर सकते हैं, जिसमें अभी तक कोई संकेत नहीं है कि यह किस रूप में धारण करेगा। सप्ताह के अंत तक यह एक कुरकुरा त्रि-आयामी वस्तु के रूप में बेंच पर खड़ा होता है, किनारों को मुड़ा हुआ वर्ग, सीम चला जाता है, एक रेखा के साथ प्रकाश को पकड़ता है जो कुछ दिन पहले मौजूद नहीं थी। यह परिवर्तन शीट मेटल फैब्रिकेशन है: फ्लैट मेटल शीट को एक तैयार चीज में बदलना - एक वर्कटॉप, एक कैबिनेट, एक क्लैडिंग पैनल, एक फर्नीचर फ्रेम, वास्तुशिल्प धातु का एक टुकड़ा। एक लक्जरी इंटीरियर में अधिकांश दृश्यमान धातु ठीक इसी तरह से शुरू होती है: पीतल, कांस्य, स्टेनलेस स्टील, काला स्टील या एल्यूमीनियम, फ्लैट की आपूर्ति की जाती है और रूप में काम करती है। शिल्प संचालन के क्रम में रहता है जो इसे सटीकता, समतलता या रास्ते में खत्म किए बिना शीट से दूसरी वस्तु तक ले जाता है।
यहां बताया गया है कि वह क्रम कैसे काम करता है, और प्रत्येक चरण चुपचाप क्या तय करता है।
1. काटना
यह कट से शुरू होता है। शीट को उसके विकसित आकार में लाया जाता है - सपाट पैटर्न, जो एक बार मुड़ा हुआ है, तैयार रूप में हल हो जाता है। कटिंग किसके द्वारा की जाती है लेज़र, सीएनसी रूटिंग, वॉटरजेट या गिलोटिन कतरनी, धातु द्वारा निर्धारित विकल्प, मोटाई और सटीकता टुकड़ा मांगता है। एक लेजर प्रोफ़ाइल को प्रकाश की एक पतली रेखा में ट्रैक करता है और एक किनारे को छोड़ देता है जो साफ और सटीक होता है, यही कारण है कि यह ठीक, जटिल काम के लिए हमारा मानक है; गिलोटिन, इसके विपरीत, एक फर्म कतरनी के साथ अपने ब्लेड को नीचे लाता है और भारी स्टॉक में लंबे समय तक सीधे कटौती के लिए तेज होता है। यहां सटीकता जितना दिखता है उससे कहीं अधिक मायने रखती है: इसके बाद होने वाला प्रत्येक ऑपरेशन इस कट पर बनाया गया है, और किनारे पर खोए गए एक मिलीमीटर का एक अंश चुपचाप बनने और जुड़ने के माध्यम से तब तक खो जाता है जब तक कि यह दिखाई न दे।
2. गठन
गठन वह जगह है जहां फ्लैट शीट को अपना तीसरा आयाम मिलता है। प्रमुख संचालन हैं:
- तह और झुकना - प्रेस ब्रेक या फ़ोल्डर का उपयोग करके एक साफ, चौकोर कोण उठाने के लिए शीट को एक रेखा के साथ दबाना। गुना त्रिज्या और मोड़ रेखा की सटीक स्थिति की गणना पहले से की जाती है ताकि धातु की मोटाई और दबाव बढ़ने के बाद एक या दो डिग्री वापस वसंत करने की प्रवृत्ति की अनुमति मिल सके।
- रोलिंग - घुमावदार क्लैडिंग, लुढ़का हुआ किनारों और ट्यूबलर घटकों के लिए, इसे एक वक्र या सिलेंडर में खींचने के लिए रोलर्स के माध्यम से शीट को खिलाना।
- एक पूर्व पर आकार देना - एक यौगिक वक्र को बढ़ाने के लिए शीट को एक सांचे या हिरन के ऊपर सहलाना, उन टुकड़ों के लिए जिन्हें एक साथ एक से अधिक दिशाओं में झुकने की आवश्यकता होती है।
पीतल जैसी नरम धातुएं एक कोमल हाथ मांगती हैं। शीट को वक्र को मोड़ने या उज्ज्वल सतह को चिह्नित किए बिना काम करना पड़ता है, और इसमें एक वास्तविक तनाव होता है: गर्म होने पर धातु अधिक स्वेच्छा से चलती है, फिर भी पीतल या कांस्य पर बहुत अधिक गर्मी रंग बदलना शुरू कर देती है। हमने उस पंक्ति को ध्यान से पढ़ना सीख लिया है - धातु को मनाने के लिए पर्याप्त गर्म, कभी भी उसके स्वर को छूने के लिए पर्याप्त नहीं - यही कारण है कि, हमारे लिए, बनाना और खत्म करना कभी भी अलग-अलग चिंताएं नहीं रही हैं, बल्कि एक ही निर्णय के दो छोर हैं।
3. शामिल होना
अलग-अलग घटकों को एक साथ लाया जाता है वेल्डिंग, टांकना, रिवेटिंग या यांत्रिक फिक्सिंग. वेल्डिंग एक सहज परिणाम के लिए सामान्य मार्ग है: प्राथमिक संरचना के लिए एमआईजी वेल्डिंग, जहां गति और कम गर्मी इनपुट दृष्टि से अपना स्थान अर्जित करते हैं, और टीआईजी वेल्डिंग जहां भी एक सीम दिखाई देगी और बाद में इसे तब तक पॉलिश किया जाना चाहिए जब तक कि आंख इसे नहीं ढूंढ लेती। जो ड्राइंग चरण में तय होता है, टुकड़े को पढ़कर और यह पूछकर कि आंख कहां यात्रा करेगी - एक निर्णय जिसे हमने अपने नोट में पूरा किया है एमआईजी बनाम टीआईजी वेल्डिंग. पीतल एक वेल्डर के सबसे अधिक पूछता है, इसका कम गलनांक त्रुटि के लिए बहुत कम मार्जिन छोड़ता है; हम उस शिल्प को कवर करते हैं वेल्डिंग पीतल का शिल्प.
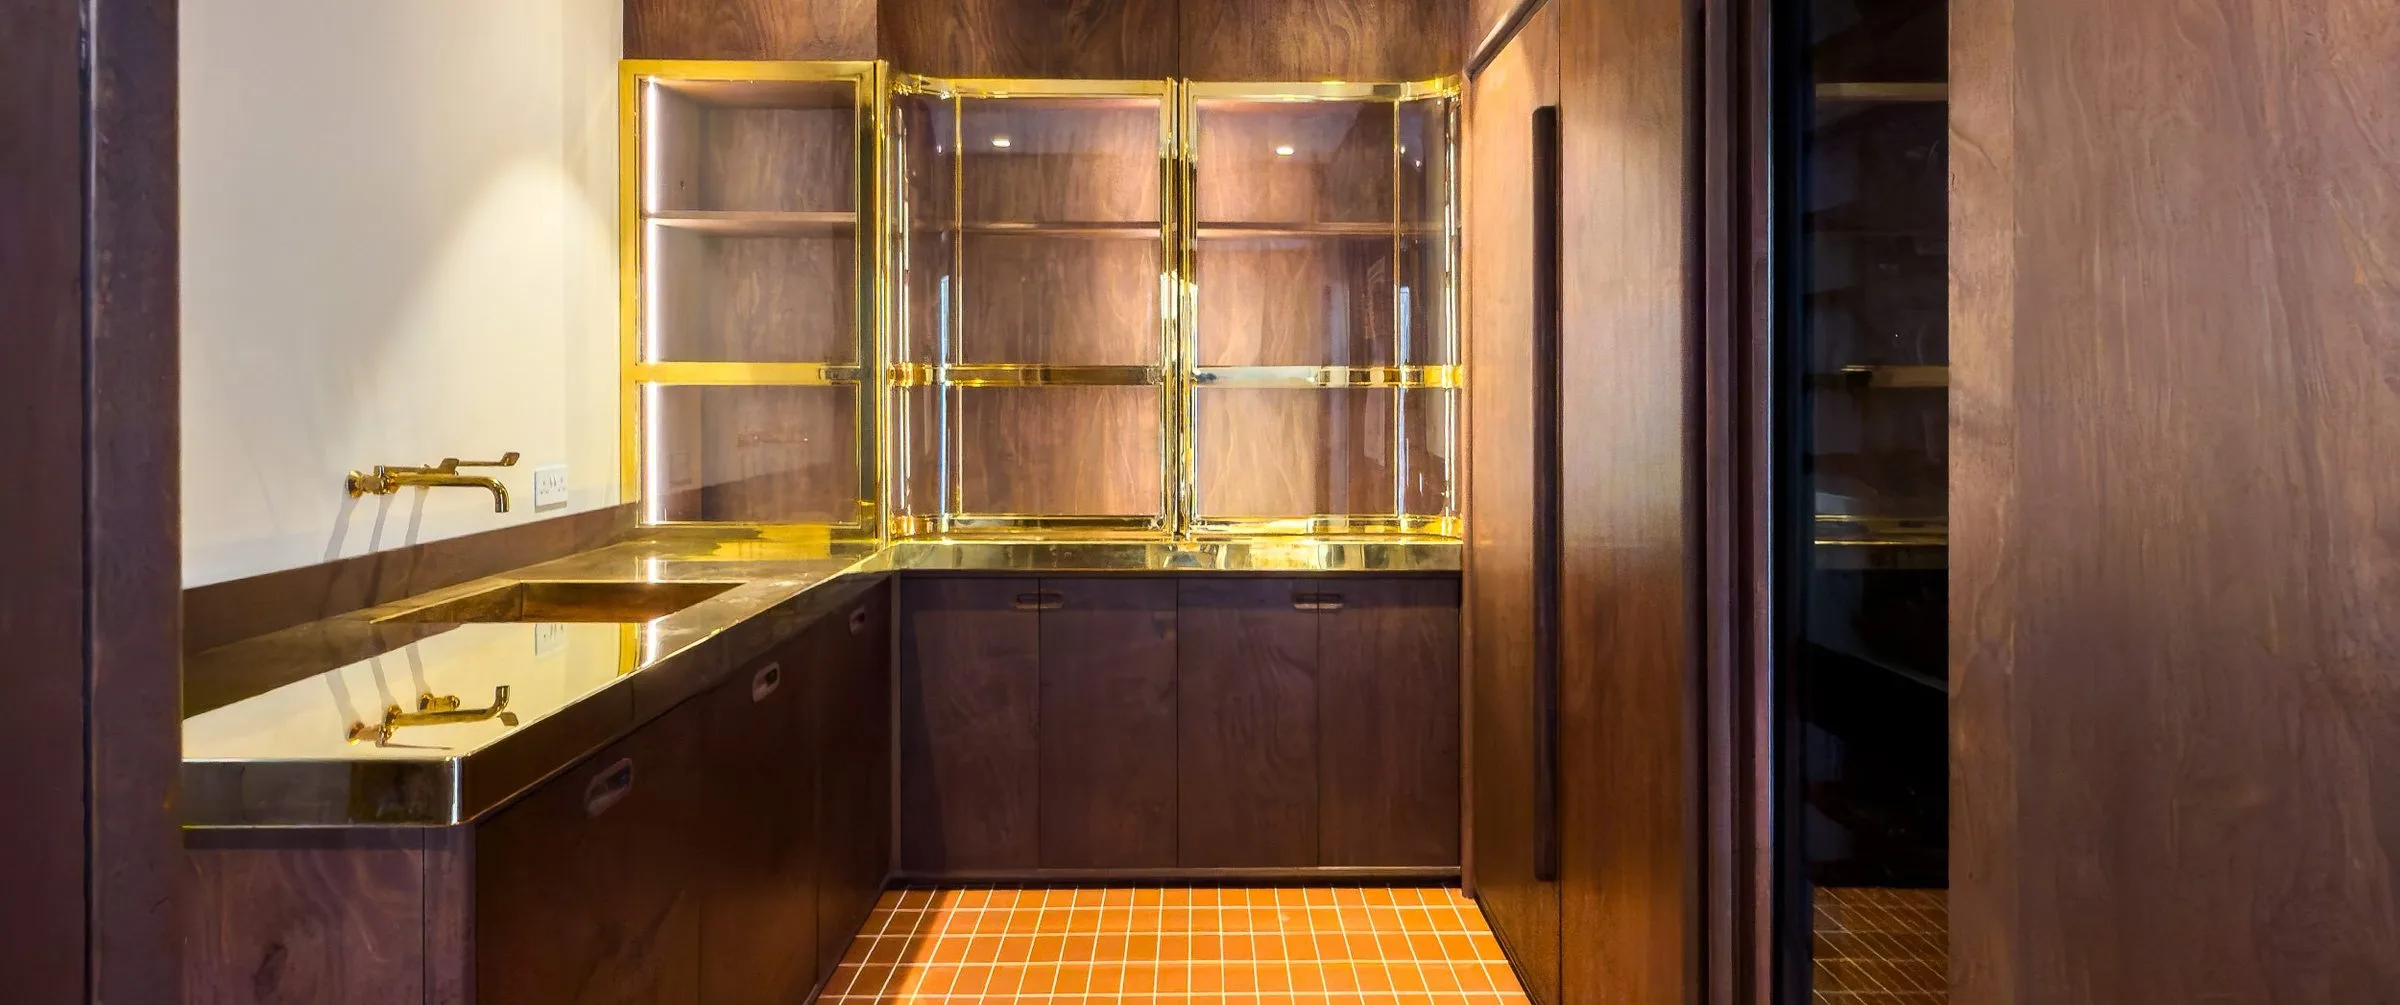
जहां एक वेल्ड गलत उत्तर होगा - बहुत पतली शीट पर, या जहां गर्मी विरूपण के खिंचाव को जोखिम में नहीं डाला जा सकता है - घटकों को छुपाए गए यांत्रिक फिक्सिंग द्वारा या धातु को एक स्थिर कोर पर लपेटकर जोड़ा जाता है। पीतल और कांस्य वर्कटॉप्स अक्सर इस तरह से बनाए जाते हैं, नमी प्रतिरोधी एमडीएफ पर लपेटी गई शीट जो कठोरता देती है और अपना आयाम रखती है जबकि सतह स्पर्श करने के लिए ठोस धातु रहती है, जैसा कि हमारे कैम्बरवेल हाउस कमीशन।
4. फिनिशिंग
फिनिशिंग वह चरण है जो एक गढ़ी हुई वस्तु को रहने लायक सतह में बदल देता है। वेल्ड ग्राउंड फ्लश और पॉलिश किए जाते हैं; फिर पूरे चेहरे को उसके निर्दिष्ट खत्म करने के लिए लाया जाता है - दर्पण-पॉलिश, साटन-ब्रश, हथौड़ा, काला, पेटिनेटेड या लेपित। कई भागों से बने टुकड़े पर, प्रत्येक सतह को एक ही मानक पर ले जाया जाता है, इसलिए वस्तु उनकी असेंबली के बजाय धातु के एक सतत टुकड़े के रूप में पढ़ती है। स्वयं खत्म, और प्रत्येक गुजरते वर्षों को कैसे वहन करता है, इसके तहत निर्धारित किया गया है धातु खत्म; पीवीडी जैसे रंगीन, कठोर पहनने वाले कोटिंग्स उन सतहों के लिए अंतिम चरण के रूप में चलते हैं जो लगातार हैंडलिंग लेते हैं, जैसे कि रेलिंग 77 लंदन.
सहनशीलता और वे क्यों मायने रखते हैं
ठीक धातु के काम को एक मिलीमीटर के अंशों में मापी गई सहनशीलता के लिए आयोजित किया जाता है, इस साधारण कारण के लिए कि धातु त्रुटि को स्वीकार करती है जहां अधिकांश सामग्रियां इसे छिपाती हैं। एक परावर्तक सतह हर लहर को दूर कर देती है; एक कुरकुरा किनारा हर भटकने को सच से धोखा देता है; एक फ्लश जॉइन प्रकाश के हर अंतराल को स्वीकार करता है। तो लक्जरी अंदरूनी के लिए शीट मेटल फैब्रिकेशन का वास्तविक अनुशासन उन सभी के माध्यम से सटीकता को बरकरार रखने की तुलना में किसी भी एक ऑपरेशन में महारत हासिल करने के बारे में कम है - साफ काटना, विरूपण के बिना बनाना, गर्मी-पुल के बिना शामिल होना, कभी भी लाइन खोए बिना खत्म करना।
शीट से कमीशन तक
व्यवहार में, एक इंटीरियर के लिए एक गढ़े हुए धातु का टुकड़ा हमारे में काटने, बनाने, शामिल होने और परिष्करण के माध्यम से अनुमोदित चित्रों से यात्रा करता है लंदन मेटलवर्क की दुकान, फिर व्यापक कमीशन में बाहर - सबसे ऊपर, असबाबवाला, चमकता हुआ या बढ़ईगीरी के साथ स्थापित। निर्माण एक समन्वित संपूर्ण का एक चरण है, और हमें यह सबसे अच्छा लगता है जब कोई भी यह नहीं बता सकता कि एक व्यापार कहाँ समाप्त हुआ और अगला कहाँ शुरू हुआ; पूर्ण रूप से धातु की क्षमता हमारे में निर्धारित की गई है विशेष धातु के काम के लिए गाइड.