La fabrication de la tôle est la séquence qui transforme une feuille de métal plate en un objet fini : coupe, formage, assemblage et finition du laiton, du bronze, de l’acier ou de l’aluminium en plans de travail, revêtements, meubles et orfèvrerie architecturale.
Une feuille de laiton arrive plate — un rabot fin, brillant comme un miroir, que l’on pourrait glisser sous une porte, sans encore aucun indice de la forme qu’il prendra. À la fin de la semaine, il se dresse sur le banc comme un objet tridimensionnel net, bords pliés carrés, coutures disparues, captant la lumière le long d’une ligne qui n’existait pas quelques jours auparavant. Cette transformation est la fabrication de tôle : transformer une plaque métallique plate en une pièce finie — un plan de travail, un meuble, un panneau de bardage, un cadre de meuble, une pièce de métal architectural. La plupart des métaux visibles dans un intérieur de luxe commencent exactement ainsi : laiton, bronze, acier inoxydable, acier noirci ou aluminium, fournis à plat et travaillés pour la forme. L’appareil vit dans la séquence d’opérations qui le transporte de la feuille à l’objet sans sacrifier la précision, la planisite ou la finition en chemin.
Voici comment fonctionne cette séquence, et ce que chaque niveau décide discrètement.
1. Coupe
Tout commence par la coupe. La feuille prend sa forme développée — le motif plat qui, une fois plié, se résout en forme finie. Le découpage se fait par Laser, Rouage CNC, Jet d’eau ou Tonte à la guillotine, le choix fixé par le métal, l’épaisseur et la précision que la pièce exige. Un laser suit le profil dans une fine ligne lumineuse et laisse un bord propre et précis, c’est pourquoi il est notre standard pour un travail fin et complexe ; La guillotine, en revanche, descend sa lame avec un seul cisaillement ferme et est plus rapide pour les longues coupes droites dans des crosses plus épaisses. La précision ici compte plus qu’elle n’en a l’air : chaque opération qui suit repose sur cette coupe, et une fraction de millimètre perdue au bord s’accumule silencieusement à travers le formage et l’assemblage jusqu’à ce que cela se voie.
2. Formation
Le formage est l’endroit où la feuille plate trouve sa troisième dimension. Les principales opérations sont :
- Plegage et pliage — presser la feuille le long d’une ligne pour soulever un angle propre et carré, à l’aide d’un frein à pression ou d’un plieur. Le rayon de plissement et la position exacte de la ligne de flexion sont calculés à l’avance pour tenir compte de l’épaisseur du métal et de son instinct de rebondir d’un ou deux degrés une fois la pression levée.
- Roulement — en passant la feuille à travers des rouleaux pour la tirer en courbe ou en cylindre, pour le revêtement courbé, les bords roulés et les composants tubulaires.
- Façonner un ancien — en faisant passer la feuille sur un moule ou un buck pour relever une courbe composée, pour les pièces qui doivent se plier dans plusieurs directions à la fois.
Les métaux plus tendres comme le laiton demandent une main plus douce. La feuille doit être travaillée sans plier la courbe ni marquer la surface claire, et il y a une vraie tension : le métal bouge plus facilement lorsqu’il est chauffé, mais trop de chaleur sur le laiton ou le bronze commence à changer la couleur. Nous avons appris à lire cette ligne attentivement — assez chaude pour persuader le métal, jamais assez pour toucher son son son — c’est pourquoi, pour nous, former et finir n’ont jamais été des préoccupations séparées mais deux extrémités d’une même décision.
3. Adhésion
Les composants distincts sont réunis par Soudage, Brasage, captivant ou Fixation mécanique. La soudure est la voie habituelle vers un résultat sans couture : soudage MIG pour la structure principale, où la vitesse et une faible chaleur apportée gagnent leur place hors de vue, et soudage TIG partout où une couture sera visible et devra ensuite être polie jusqu’à ce que l’œil ne la trouve plus. C’est ce qui est décidé au stade du dessin, en lisant l’article et en demandant où l’œil va se déplacer — une décision que nous avons exposée en détail dans notre note Soudage MIG vs TIG. Le laiton demande le plus d’un soudeur, son point de fusion faible laissant peu de marge d’erreur ; Nous couvrons ce vaisseau dans L’art de souder le laiton.
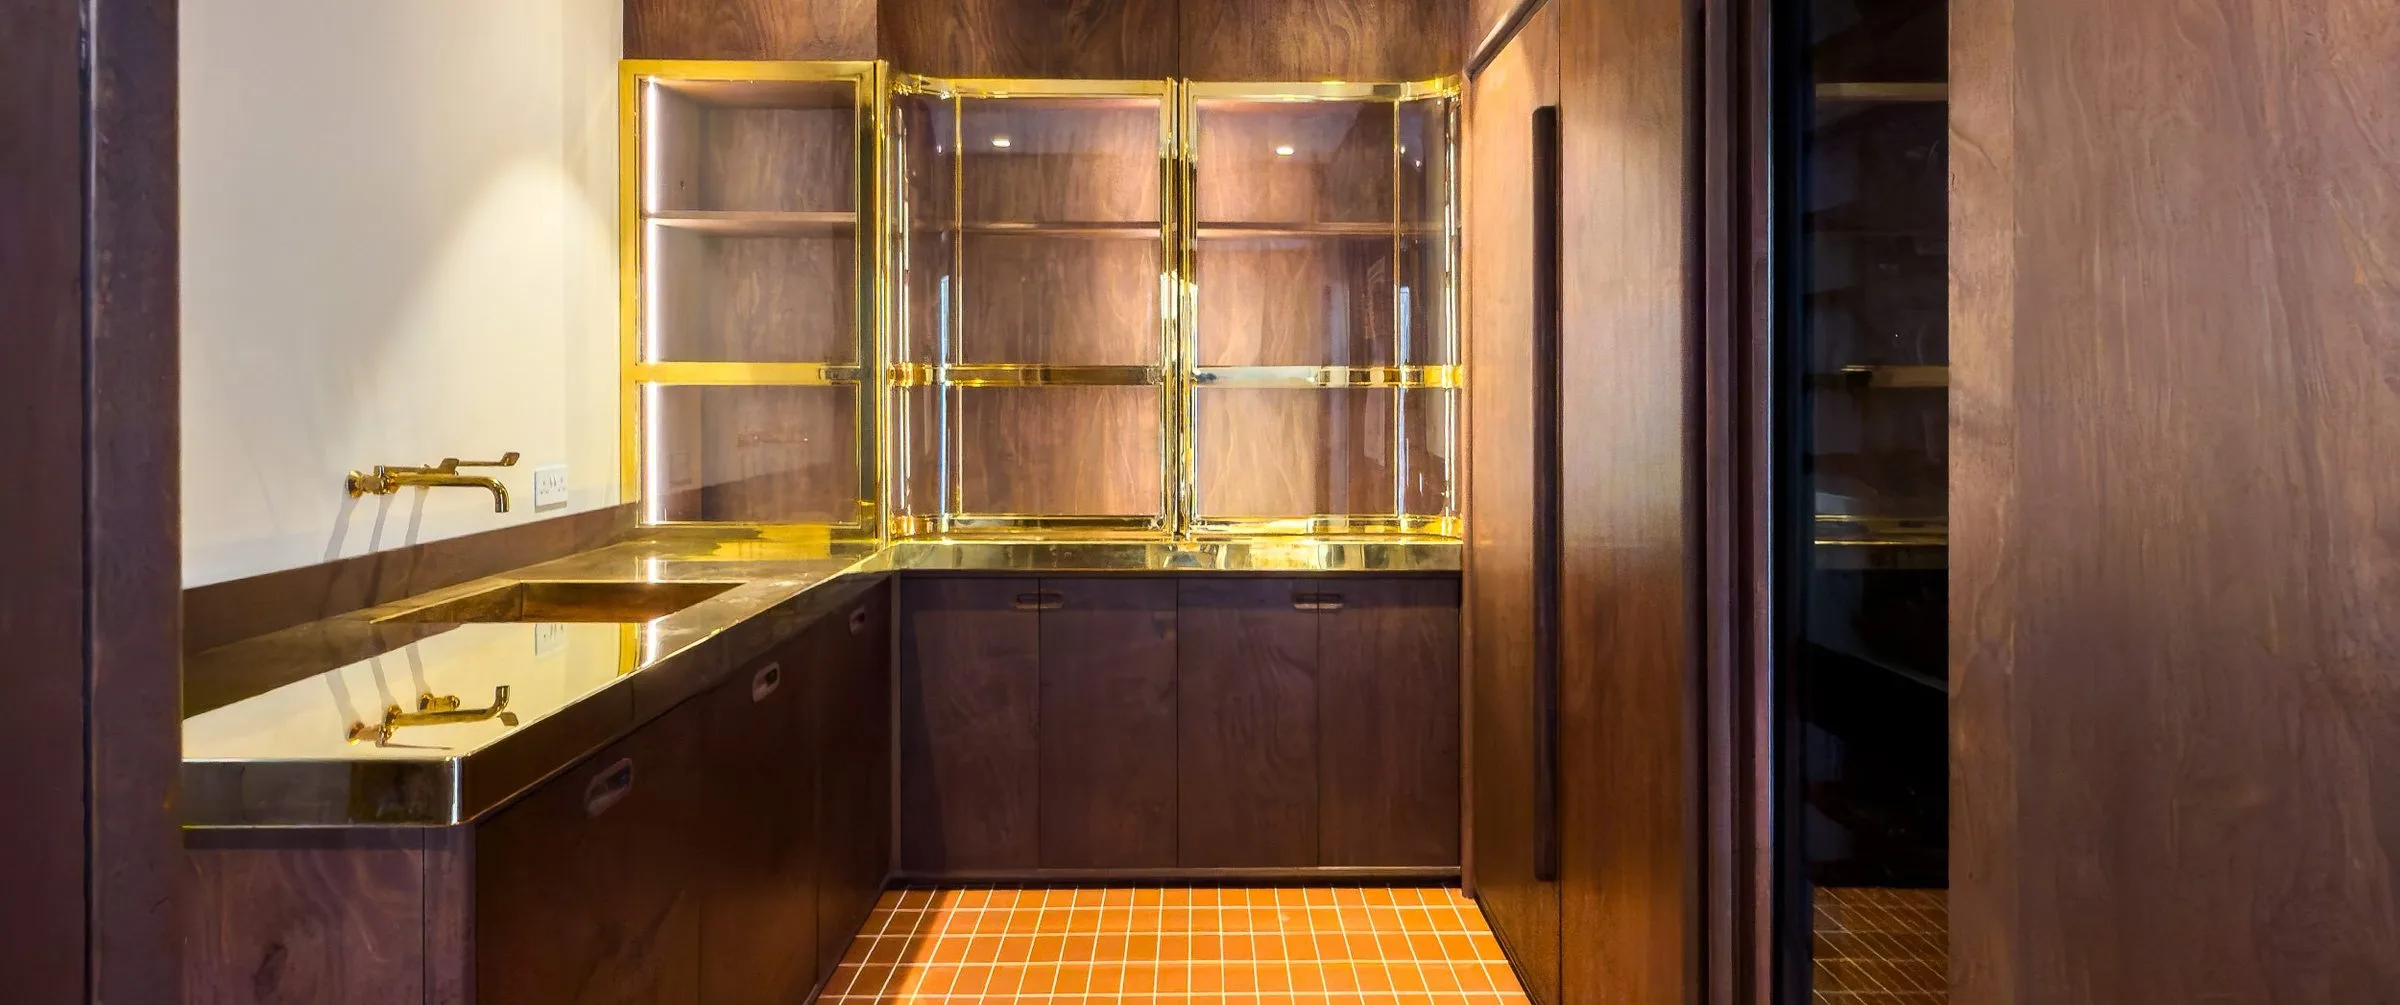
Là où une soudure serait la mauvaise solution — sur une plaque très fine, ou lorsque la déformation de la chaleur ne peut être risquée — les composants sont plutôt assemblés par des fixations mécaniques dissimulées ou en enroulant le métal sur un noyau stable. Les plans de travail en laiton et bronze sont souvent fabriqués ainsi, la feuille étant enveloppée sur un MDF résistant à l’humidité qui confère une rigidité et conserve ses dimensions tandis que la surface reste métallique solide au toucher, comme dans notre Maison Camberwell commission.
4. Finition
La finition est l’étape qui transforme un objet fabriqué en une surface qui mérite d’être vécue. Les soudures sont affûtées et polies ; L’ensemble du visage est ensuite retrouvé à la finition spécifiée — poli au miroir, satiné, martelé, noirci, patiné ou revêtu. Sur une pièce construite à partir de plusieurs pièces, chaque surface est appliquée à la même norme, de sorte que l’objet se lit comme une seule pièce métallique continue plutôt que comme un assemblage de celles-ci. Les finitions elles-mêmes, et la manière dont chacune transporte les années qui passent, sont exposées sous Finitions métalliques; des revêtements colorés et résistants comme le PVD servent d’étape finale pour les surfaces nécessitant une manipulation constante, comme les rampes à 77 Londres.
Tolérances et pourquoi elles sont importantes
La finesse du métal est soumise à des tolérances mesurées en fractions de millimètre, pour la simple raison que le métal confesse une erreur là où la plupart des matériaux la dissimulent. Une surface réfléchissante trahit chaque ondulation ; Un tranchant net trahit chaque errance de la vraie ; Une jonction affleurante laisse entrer chaque espace de lumière. Ainsi, la véritable discipline de la fabrication de tôle pour intérieurs de luxe consiste moins à maîtriser une opération individuelle qu’à maintenir la précision intacte à travers toutes — découpe nette, formation sans déformation, assemblage sans tir thermique, finition sans jamais perdre la ligne.
De la feuille à la commande
En pratique, une pièce métallique fabriquée pour un intérieur se déplace des plans approuvés jusqu’à la découpe, le formage, le assemblage et la finition dans notre Atelier de métallurgie de Londres, puis dans la commission plus large — garnit, tapissée, émaillée ou installée à côté des menuiseries. La fabrication est une étape d’un tout coordonné, et nous aimons surtout quand personne ne peut distinguer où un échange s’est terminé et où le suivant a commencé ; La capacité complète de la métallurgie est exposée dans notre Guide de la métallurgie sur mesure.