Souder le laiton est l’un des travaux les plus exigeants dans la fabrication des métaux, car le zinc bout bien en dessous de la température à laquelle le cuivre fond : si on contrôle trop lâchement la chaleur, elle brûle, laissant la soudure poreuse, cassante et décolorée.
Il y a un moment, une seconde ou deux avant que l’arc ne se stabilise, où les hauts gradés vous disent tout. La piscine s’éclaircit en un or profond, la surface devient liquide et mobile, et un faible filet blanc s’élève du métal — et ce feu est l’avertissement. C’est du zinc, qui part. Souder le laiton est l’une des compétences les plus exigeantes dans la fabrication de métaux, et la raison se trouve juste là, dans l’alliage. Le laiton est du cuivre et du zinc, et le zinc est le problème : il bout à environ 907°C, bien en dessous de la température à laquelle le cuivre environnant fond en eau. Chauffez un joint en laiton trop agressivement et le zinc se vaporise hors de l’alliage — il se consume sous forme de vapeur blanche, rend la soudure poreuse et cassante, et change la couleur du métal environnant. Un soudeur capable de poser une perle propre dans l’acier ne posera pas, sans entraîner ses mains et son œil, à poser une perle propre en laiton. La marge d’erreur est mesurée en secondes et en millimètres de parcours thermique.
Cette difficulté est précisément la raison pour laquelle le laiton soudé est perçu comme un luxe. Un meuble en laiton, un plan de travail en laiton, une porte vitrée à cadre de laiton — ce sont des objets qui annoncent, à quiconque connaît le comportement du métal, qu’une main experte a passé longtemps à les bien faire. C’est ce qui est réellement impliqué.
Pourquoi le laiton est difficile à souder
Trois propriétés font du laiton un travail professionnel. La première est la Point d’ébullition bas du zinc. Comme le zinc se vaporise en dessous de la température de travail de la jonction, chaque seconde d’excès de résistances chauffantes dégage l’alliage de la soudure et projette des fumées toxiques d’oxyde de zinc dans l’air — c’est pourquoi la soudure en laiton se fait toujours avec une extraction appropriée et une protection respiratoire. La compétence consiste à mettre juste assez de chaleur pour fusionner le métal et rien de plus.
La seconde est Conductivité thermique. Le laiton extrait la chaleur de la piscine de soudure de manière extrêmement efficace — plus rapidement que l’acier — donc la chaleur appliquée ne reste pas là où vous le souhaitez. On sent le mouvement : la pièce chauffe dans votre main gantée à une bonne distance de l’endroit où se trouve réellement la torche. Cela signifie qu’un joint peut être froid et non fusionné à la jonction alors que le métal environnant surchauffe et se décolore. Gérer ce gradient est l’art central de l’œuvre.
La troisième est Distorsion. Comme tous les métaux, le laiton se dilate en chauffant et se contracte en refroidissant, mais sa conductivité et sa douceur le rendent sujet à se retirer du vrai. Sur un panneau plat, cela se manifeste comme une onde ; sur une composante courbe, cela se manifeste par un pli ou une tache plate dans ce qui devrait être un rayon continu. La distorsion s’accumule : chaque passage ajoute un peu, et à la fin d’un assemblage complexe, une pièce taillée avec précision peut avoir visiblement perdu sa forme à moins que la chaleur n’ait été contrôlée à chaque étape.
MIG et TIG — et quand chacun est utilisé
Deux procédés de soudure effectuent la majeure partie du travail dans la fabrication fine du laiton, et le choix entre eux est autant une décision de finition qu’une décision structurelle.
Soudage MIG (gaz inerte métallique) alimente une électrode filaire continue et pose rapidement du métal. Il est plus rapide et plus tolérant pour le déplacement thermique, ce qui en fait le bon choix pour le Structure primaire d’un ensemble — les éléments du cadre et les joints qui supportent la charge et qui finiront par être cachés ou placés derrière une façade. Le MIG assemble une structure efficacement et fait entrer et sortir la chaleur rapidement, ce qui limite la charge thermique totale sur la pièce.
Soudage TIG (gaz inerte tungstène) est plus lent, plus propre et bien plus contrôlable. Le soudeur tient une électrode de tungstène non consommable dans une main et alimente la tige de remplissage de l’autre, régulant la chaleur avec une pédale de pied — les deux mains et un pied travaillant simultanément, comme un instrument lent et très délibéré. Ce contrôle est la raison pour laquelle le TIG est utilisé Partout où une couture sera visible: elle produit une soudure fine, précise et à faible éclaboussure, qui peut être polie à nouveau sur la surface environnante jusqu’à disparaître. Sur une pièce où les lignes de soudure font partie de ce que l’œil voit — un joint de cadre visible, un coin en onglet, la rencontre de deux faces — le TIG est le seul choix honnête.
En pratique, une seule commande passe par les deux : MIG sur la structure primaire pour la vitesse et une consommation de chaleur moindre, TIG partout où la couture sera visible. Savoir quelle articulation est laquelle — lire le dessin et les lignes de vue finales pour décider avant qu’une torche ne soit allumée — fait partie de la planification qui distingue une pièce fabriquée qui se résout proprement d’une pièce qui porte des cicatrices visibles.
Gestion de la chaleur et contrôle des distorsions
Tout dans la soudure en laiton revient à la chaleur. Le fabricant s’efforce de maintenir l’apport total de chaleur aussi bas que possible dans le joint, et de répartir la chaleur disponible afin qu’il ne se concentre jamais assez longtemps pour brûler le zinc ou tirer le métal. En pratique, cela signifie de courtes séries plutôt que de longues perles continues, séquencer les soudures pour que la pièce chauffe uniformément plutôt que par une extrémité, et faire une pause pour laisser refroidir le métal entre les passages. Il y a une discipline dans cette pause que nous avons appris à respecter — la tentation est toujours de continuer et de finir la couture, et le cuivre punit précisément cette impatience, alors nous nous sommes entraînés à poser la torche et à attendre, même lorsque la pièce bourdonne d’élan. Sur les composants courbes — les lames d’une porte courbe, un cadre rayonné — l’apport de chaleur est géré avec un soin particulier, car la distorsion dans une courbe est bien plus visible que celle d’un bord droit : l’œil détecte instantanément un rayon brisé.
Courber les bras en cuivre est une discipline à part entière. Plier le laiton dans un rayon défini sans se plier ni décolorer nécessite des outils spécialisés et une gestion soigneuse de la chaleur à chaque étape ; Si on le force à refroidir, il se plie, le surchauffe, il décolore et perd son sang-froid. La courbure et la soudure doivent alors coexister — une lame parfaitement pliée peut encore être retirée de la vérité par une soudure négligente sur ses bords.
Finition : correspondance de couleur et consistance de l’éclat
La soudure n’est que la moitié du métier. L’autre moitié est la finition, car une structure en laiton soudée laisse le pavillon ressembler à plusieurs métaux différents — les coutures vives, les ombres de chaleur couleur paille autour, les visages intacts — et ce n’est pas une couleur uniforme unique tant qu’elle n’en devient pas une. Chaque soudure, chaque zone affectée par la chaleur, chaque coin et chaque courbe doit être ramené à la main au même standard — un polissage approfondi de l’ensemble de l’ensemble, soudure par soudure, jusqu’à ce que la structure se lit comme une seule pièce de métal plutôt qu’un assemblage de pièces.
Le problème de finition le plus difficile est Correspondance des couleurs. Le laiton n’est pas d’une seule couleur ; C’est une famille d’alliages et de finitions, chacun avec sa propre tonalité et sa propre réflectivance. Lorsqu’une pièce en laiton doit être posée à côté d’un laiton existant — robinette, ferraillerie, un raccord adjacent — le métal fabriqué doit être correspondu exactement à cette référence, et maintenir l’allumette sur toutes les surfaces visibles. Cela signifie travailler sur des échantillons d’alliage et de finition, les tourner sous la lumière à côté de la référence, jusqu’à ce que le nouveau métal et la référence apparaissent comme une seule famille. Et la cohérence de l’éclat compte autant que le ton : la même chaleur à la poignée que sur la surface d’un plan de travail, la même profondeur à la courbe d’une porte qu’aux joints soudés de son cadre. Un ton parfait avec un éclat incohérent reste faux.
Un exemple concret : la commande de laiton de Camberwell
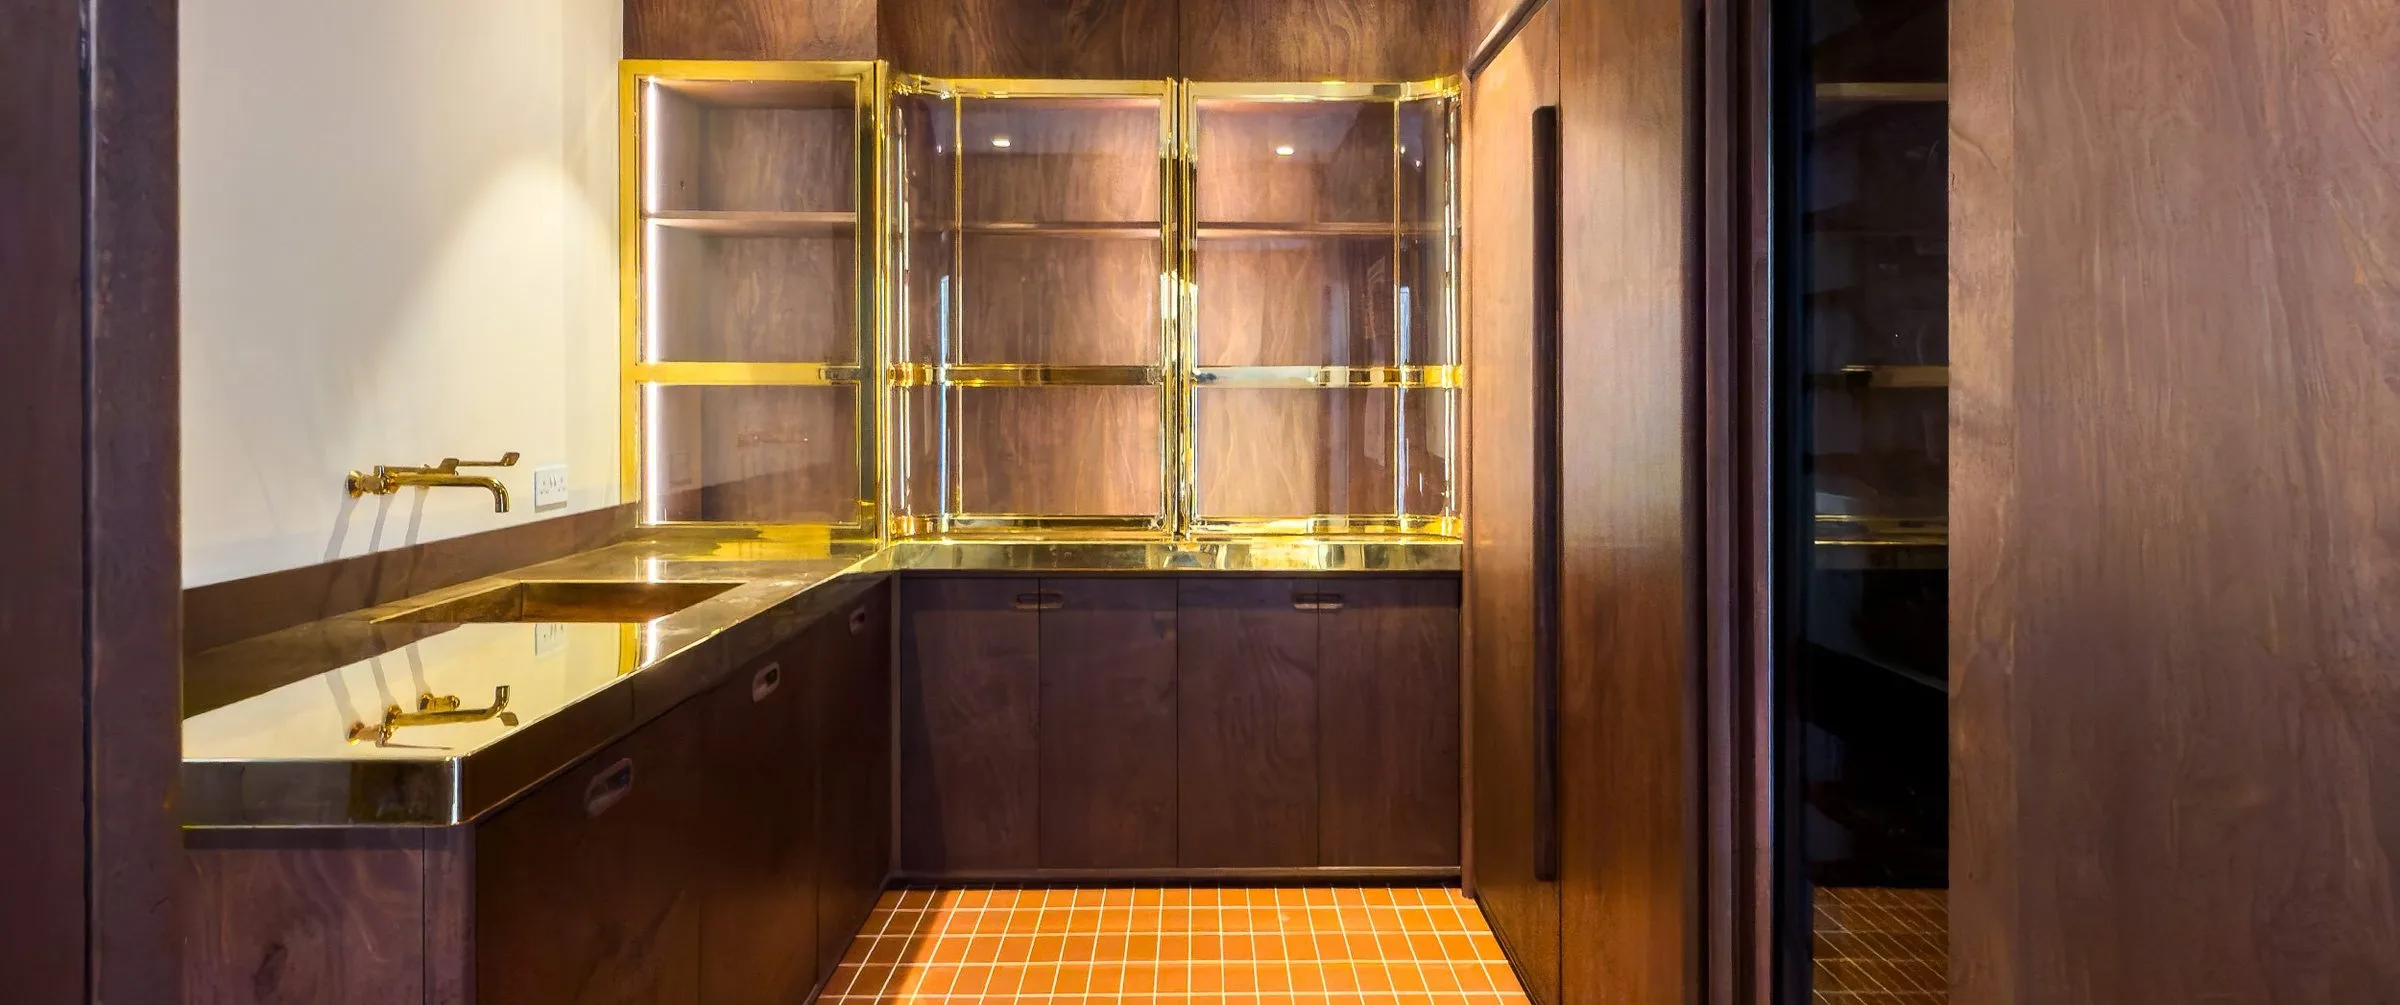
Une récente commission résidentielle présente chacune de ces disciplines en un seul morceau. Pour une maison privée à CamberwellEn collaboration avec Tim Gaudin Joinery, le studio a fabriqué un placard utilitaire en laiton avec des portes courbes à façade vitrée, montées dans un cadre en laiton soudé, ainsi que des plans de travail en laiton, intégrés dans une salle de service artisanale.
Le design prévoyait des portes vitrées gracieusement courbes dans un cadre en laiton soudé — l’élément techniquement le plus exigeant, car le laiton devait être courbé à un rayon précis puis soudé sur ses bords sans que la soudure ne tire la courbe de façon correcte. La fabrication passait par la découpe CNC, la finition manuelle, le soudage MIG sur la structure primaire, et le soudage TIG partout où une couture était visible. L’apport de chaleur était géré avec soin sur les lames courbes de la porte, où la distorsion s’accumule le plus rapidement.
La référence de couleur était fixée par le choix de la vaisselle du client : ils avaient choisi des robinets dans un ton spécifique de laiton, et le cadre du placard devait correspondre exactement à ce ton et le maintenir sur toutes les surfaces visibles. Le procédé d’association des couleurs a travaillé à travers des échantillons d’alliage et de finition de laiton jusqu’à ce que le cadre et les robinets apparaissent comme une même famille de métaux, avec la même brillance aux poignées que sur le plan de travail et la même profondeur aux courbes des portes qu’aux joints soudés du cadre. Une fois le cadre assemblé, toute la structure était polie — chaque soudure, chaque coin, chaque courbe au même niveau — avant d’être installée à côté des menuiseries, avec de fins ajustements effectués sur place jusqu’à ce que l’unité soit précisément intégrée dans les meubles environnants et que le verre courbé soit inséré pour compléter le tout.
Les plans de travail : laiton sur un noyau stable
Les plateaux en laiton de la même commande illustrent une technique connexe. Plutôt qu’une dalle de laiton massif — lourde, coûteuse et sujette à ses propres mouvements — les plans de travail étaient réalisés en enveloppant une feuille de laiton sur un substrat de MDF résistant à l’humidité. Le noyau MDF confère à la surface une stabilité et une rigidité dimensionnelles ; La peau de laiton donne la surface réfléchissante et la chaleur qui définit l’espace. Une dimensionnation précise est essentielle à cette méthode : chaque mesure doit tenir compte de l’épaisseur de l’enveloppe en laiton elle-même, afin que les surfaces finies soient à plat, affleurantes et précises, plutôt que légèrement surdimensionnées sur les bords. Le résultat est suffisamment résistant pour une buanderie fonctionnelle tout en conservant la qualité du laiton massif à la surface.
Une fin vivante
L’une des qualités qui attire les clients vers le laiton est qu’il ne reste pas immobile. Une pièce en laiton finie peut être conservée à un polissage miroir avec un soin régulier, ou laissée patiner — pour s’assombrir et s’adoucir avec le temps en tons plus profonds d’ocre et de bronze avec de subtiles reflets verdigris, une finition vivante qui reflète l’espace qu’elle occupe et, pour de nombreux clients, ne fait qu’approfondir le sens du savoir-faire. Nous en sommes venus à apprécier cela dans le matériau : une pièce sur laquelle nous avons transpiré au banc continue de changer longtemps après nous avoir quittés, prenant silencieusement la chaleur du foyer où elle vit. Chacun des chemins est valide ; La décision appartient au client, et une pièce bien réalisée soutient les deux. Comment le laiton, l’âge du bronze et l’acier sont abordés plus en profondeur dans notre note sur Finitions métalliques.
Mise en service du laiton soudé
Le laiton soudé est réalisé dans notre atelier de métallurgie et intégrée à la production plus large de meubles et menuiseries de l’atelier — cadres en laiton sur sièges rembourrés, détails en laiton sur meubles en bois, bardages en laiton et plans de travail dans des schémas adaptés. Parce que la compétence est véritablement spécialisée, les commandes en laiton sont réalisées, échantillonnées et prototypes avant fabrication : des plans détaillés de la structure, des courbes, des rebords de vitrage et des points de fixation sont produits et approuvés, et lorsque l’assortiment des couleurs avec le métal existant est nécessaire, l’alliage et la finition sont approuvés par rapport à une référence physique avant qu’une seule soudure structurelle ne soit posée. La capacité se situe dans notre ensemble Travail sur mesure proposant, aux côtés de finitions en acier, bronze et patinées.